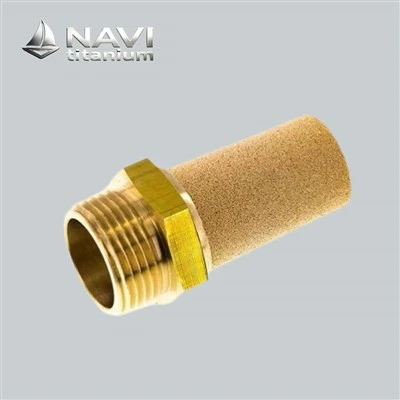
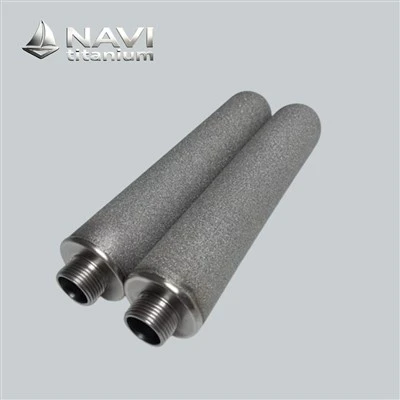
ナビチタン多孔質金属カップ一体型のカップ-形状のフィルタ要素で、金属粉末を静水圧プレスし、続いて真空焼結することで製造され、結合剤、繊維、媒体が脱落することなく固体を保持したりガスを分散したりする相互接続された均一な細孔を備えた剛体が形成されます。調達チームに対して、NAVI Titanium は再現可能なミクロングレード、追加料金なしの混合仕様の注文、およびステンレス鋼とチタンのオプションを単一の認定生産ラインから提供し、サプライヤーの認定サイクルを短縮し、陸揚げコストを安定させ、サービス中の緊急交換支出を削減します。-
ナビチタンのソリューション
ナビチタンの焼結多孔質金属は、成熟した粉末焼結技術を採用しています。制御可能な均一な細孔、酸-耐性、生体適合性、現場再生性を備えており、濾過、電気化学、生物医学などの過酷な高温、高圧の腐食下でも安定して動作します。-以下の表は、参考として詳細な仕様と性能データを示しており、当社は多様な産業の流れと浸透性の要求に適合するカスタム多孔質金属部品を提供しています。


形状は直円筒に限定されません。 NAVI Titanium は、段付きカップとテーパー カップ、円錐底部、ドーム型またはフラット キャップ、フランジ付きカラー、ネジ付きボス、壁厚が変化する複数直径のボディを提供しています。-制作は図面または 3D ファイルから実行されます。従来の部品をリバース エンジニアリングするには、サンプルが 1 つあれば十分です。{4} -社内のプロトタイプ ツールにより、珍しい形状がすぐにサンプリングに到達します。


応用
弊社の出荷実績を見ると、ほとんどのカップ{0}}と-キャップの注文は 2 つの作業タイプに分類されます。1 つは汚れたプロセスの流れから傷つきやすい器具を保護する作業、もう 1 つは液体または粉末に均等にガスを注入する作業です。カップが分離を実行します。嵌合キャップは機械的負荷を支え、接合部を密閉し、流路を定義します。両方のパーツが相互作用するため、NAVI Titanium はそれらを 1 つの一致するアセンブリとして指定し、テストします。
オンライン アナライザーのサンプルラインのガード フィルターとして-
-オンライン分析装置は、電子機器によるものよりも、汚れたサンプルによって故障することがはるかに多くなります。多孔質金属カッププローブ先端にねじ込まれているため、錆、触媒微粒子、塩の結晶が毛細管、切り替えバルブ、検出器セルに到達する前に捕らえられます。焼結キャップはプローブ本体にねじ込まれ、圧縮荷重を支え、逆流パージ用のサイドポートを提供します。-。内部容積は意図的に小さく保たれているため、サンプルラグは短く、自動制御ループが数分ごとに化学物質の投与を調整する場合に不可欠な代表的な値を維持します。チタングレードは、湿った H2S、塩化物塩水、および 316L がピットする海水に使用されます。 316L は、炭化水素と凝縮水の関税を低コストでカバーします。 2 µm ~ 10 µm の細孔グレードがほとんどの分析装置に適しており、簡単なコンディショニング後にサブミクロンの粒子を保持するケーキを構築します。-メンテナンス作業員はキャップポートから溶媒または窒素をバックフラッシュし、ほとんどの場合、サンプルラインを開けることなく数分以内に透過性を回復します。


粉体ハンドリングにおけるエアレーションおよび流動化要素として
ブリッジ、ネズミ穴、不均一な排出により、原因となっている曝気設備よりもはるかに粉薬工場のコストが高くなります。{0}ビンの壁にぴったりと設置され、ネジ付きキャップで保持された焼結カップは、広い面に低圧空気を導入し、製品の薄い層を流動化させ、雪崩ではなく制御された流れとして移動します。-布製パッドが破損しても金属は存続します。振動による破れ、製品への繊維の脱落、サイロの加熱や蒸気洗浄時に崩壊することはありません。-チタンはリチウム正極粉末、食品成分、医薬品賦形剤に指定されており、ステンレスや青銅からの鉄の付着は品質管理に合格しません。{6}}キャップは空気分配器と機械的ストップとしても機能するため、背圧によってカップが製品の流れに押し込まれることはありません。オペレーターはユニットを超音波または逆流によって洗浄し、元に戻す前にバブルポイントを確認します。これにより、サイロの床全体の流動が均一に保たれます。
購入ガイド

品質管理(QC)
ナビチタンは、すべての焼結多孔質金属材料に関してISO 9001認証を取得しています。当社は粉末焼結生産全体にわたって厳格な品質管理を実施しています。下のボタンをクリックすると、細孔構造、耐食性、高圧性能を網羅した完全な COA テスト レポートが表示されます。-

製造工程
カップは単純な部品のように見えます。つまり、多孔質の壁を持つ盲端の管です。{0}キャビティは、丸くて同心の状態を保ちながら、充填、プレス、収縮に耐えなければならないコアによって形成されているため、問題が発生する場所です。以下のすべてのステップは、その空洞を保護するために存在します。
ステップ 1. パウダーカットの選択と確認
パウダーカットは、カップが購入される細孔グレードと、充填中にそのパウダーが狭い環状ギャップに流れ込むかどうかという 2 つのことを同時に決定します。粗い画分は容易に充填されますが、細孔構造が開きます。細かい部分は保持力を高め、より収縮して流れを妨げます。
ステップ 2. モールドの構築とコアの周囲の粉末の充填
ボアは柔軟な金型内に配置されたマンドレルによって作成されるため、環状部がどのように充填されるかによって、壁が均一になるかどうかが決まります。粉末は目分量ではなく重量で投与され、振動下で沈降し、片側の薄い部分は後のステップで修正できないため、深いカップは中間の沈降で層状に充填されます。
ステップ 3. 等圧下での圧縮
密閉された金型は水中で圧縮されるため、あらゆる方向から均等に圧力がかかります。これは、平らな部分よりもカップの場合により重要です。縁、壁、閉じた端での均一なグリーン密度が、収縮を均一に保つのに役立ちます。密度が異なる本体は炉を楕円形にし、楕円形はハウジングに収まらないカップとして現れる欠陥です。圧力、滞留速度、解放速度は材料ごとに設定され、記録されます。
ステップ 4. ボアサポートを使用した真空焼結
カップをセラミックセッター上に直立させ、ボアがその形状を保持する必要がある場所にセラミックまたはグラファイトのサポートを取り付け、収縮が最も速いバンドでランプを慎重に制御します。その後、粒子が接触するところはどこでもネックが成長し、成長すると本体が結合して保持されます。- 結合剤や残留物がなく、カップの使用後にガスが放出されるものは何も残りません。
ステップ 5. サイズ調整、CNC 仕上げ、キャップのマッチング
焼結カップは、外径を公差に戻し、楕円形を除去するようにサイズ調整または鋳造され、次に機械加工されます。開口端を正方形に面し、ねじを切り、フランジとカラーを回転し、壁部分を図面の指示された位置に保持します。嵌合キャップは、実際に出荷されるカップに取り付けられるのと同じセットアップと試用-で機械加工されるため、ねじの形状、シール面、および空気分配ポートは、2 つの独立した部品としてではなく、アセンブリとして検証されます。-
ステップ 6. 検証、洗浄、梱包
すべてのバッチのバブルポイントによる最大細孔径と相対透過性が測定され、両方とも市場で引用されている基準に基づいてバッチ番号に対して記録されます。偏心は収縮後にのみ現れる欠陥であるため、肉厚と穴の同心度はサンプリング計画に基づいて検査されます。図面で要求されている場合は、ヘリウム漏れまたは静水圧耐性試験が続きます。カップは超音波洗浄され、合金が必要とする箇所に不動態化処理され、すすがれ、乾燥され、キャップと適合するセットに梱包されます。
使用中の材料性能
多孔質金属カップ&キャップ(代表例、選択参考用)
|
パラメータ |
チタン Gr1 / Gr2 |
SS316L |
ハステロイ C276 |
ニッケル200 |
青銅CuSn |
|
粉末純度 |
99.6%以上 |
99.5%以上 |
合金グレード |
99.5%以上 |
99.5%以上 |
|
利用可能な細孔グレード (μm) |
1/2/5/10/20/40 |
0.5/1/2/ 5/10/20/40/70/100 |
0.5 – 40 |
5 – 80 |
5 – 100 |
|
開気孔率 |
30 – 40 % |
30 – 45 % |
30 – 40 % |
30 – 40 % |
35 – 45 % |
|
透水係数(m3/h・kPa・m2) |
200 – 320 |
180 – 300 |
160 – 280 |
150 – 260 |
120 – 240 |
|
最大。空気中の連続温度 |
350度 |
400度 |
500度 |
450度 |
200度 |
|
相対重量 (316L=1.00) |
0.57 |
1.00 |
1.12 |
1.12 |
1.10 |
|
塩化物・海水 |
素晴らしい |
中程度の - の穴あきリスク |
素晴らしい |
良い |
貧しい |
|
非酸化性酸(HCl、H2SO4)- |
フッ化物が含まれていない場合は問題ありません- |
貧しい |
素晴らしい |
適度 |
貧しい |
|
腐食性/アルカリ性ストリーム |
素晴らしい |
良い |
素晴らしい |
素晴らしい |
貧しい |
|
一般的な差圧制限、サポートされていません |
0.5~0.8MPa |
0.6~1.0MPa |
0.6~1.0MPa |
0.5~0.9MPa |
0.3~0.5MPa |
|
適用される試験規格 |
GB/T 6887、ASTM F316 |
GB/T 6886、ASTM F316 |
ASTM F316 |
GB/T 6887 |
GB/T 6887 |
さまざまな材質によるサービス損失の比較-
|
要素 |
年間の交換回数 |
年間の質量損失/寸法摩耗 |
支配的な故障モード |
クリーニングで回復しました |
|
多孔質金属カップ チタン Gr2 |
0 – 1 |
< 0.02 % |
汚れのみ |
はい - バックフラッシュ、超音波、フッ化物を含まない化学- |
|
多孔質金属カップ SS 316L |
0 – 1 |
< 0.05 % |
汚れ、その後塩化物による孔食 |
はい - バックフラッシュ、希硝酸 |
|
焼結織メッシュラミネート |
1 – 2 |
0.1 – 0.3 % |
メッシュの破れ、目詰まり |
部分的 |
|
PTFE/高分子膜 |
3 – 6 |
2 ~ 5 % のクリープと膨張 |
熱クリープ、化学的攻撃 |
いいえ |
|
セラミックキャンドル |
1 – 2 |
0.3 – 0.8 % チッピング |
熱衝撃割れ |
部分的 |
|
セルロース・紙カートリッジ |
12 – 24 |
完全に消費される |
メディアの破損、バインダーの損失 |
いいえ |
NAVI チタンを選ぶ理由 - 現場からの証拠
リピート注文: サワー-ガス分析計スキッドのポリマー ガードの交換
ヨーロッパの分析装置製造業者が、中東のサワーガススキッドで現場で繰り返し故障が発生したため、当社に相談に来ました。{0}ポリマーガード要素が凝縮水で膨張し、塩の結晶を通過してスイッチバルブに傷がついたため、保守訪問は 6 週間ごとに行われていました。ナビチタン付属多孔質金属カップASTM F316 に従って検証された 5 µm のバブルポイントで、既存のプローブのねじ山に合わせて機械加工された、適合する焼結キャップを備えているため、ハウジングの再設計は必要ありません。予定されたターンアラウンド中にカップが到着しました。
ポリマー要素を破壊した汚れが窒素とともにキャップポートから逆流するようになり、バルブの再構築間隔が 6 週間から 12 か月に短縮されました。その後、お客様は 3 つの分析装置モデル間で同じカップ-と-のペアを標準化し、2 つのベンダーを承認リストから除外しました。 2 年後、彼らは年間一括スケジュールで注文し、元の 30 個のカップは 4 回の洗浄サイクル後もまだ使用されています。


ナビチタン お客様の声: リチウム陰極粉末プラントの流動カップ
東南アジアの電極材料メーカーは、正極粉末サイロで流動化カップを稼働させています。{0}以前の布製パッドは製品に繊維が入り込み、振動で裂けてしまうため、毎週の生産停止を余儀なくされ、鉄による汚染が品質上の懸案事項となっていました。私たちは、容器の壁を通してクランプし、流動化空気をカップ面全体に広げる、適合するキャップを備えたグレード 2 チタンカップを提案しました。カップは毎月超音波洗浄され、バブルポイントチェック後にのみ元に戻ります。- 18 か月の連続運転で廃棄されたものはありませんでした。工場長の言葉を借りれば、「私たちはフィルター消耗品の予算を立てるのをやめ、カップを工場の恒久的なハードウェアとして扱い始めました。」サイロからの排出は十分に安定しているため、重量フィーダーでの下流側の損失はオペレーターによるトリミングなしで許容範囲を維持できるようになり、毎週の清掃停止が生産スケジュールから削除されました。完成した粉末に含まれる鉄の量を測定すると、-その品質管理方法の検出限界を下回りました。-
信頼の裏付け: トレーサビリティ、証明書、対応
生産は ISO 9001 および ISO 14001 システムに基づいて行われ、気孔径と相対空気透過率もすべてのバッチで GB/T 6886 および GB/T 6887 に記録されます。出荷ごとに、EN 10204 3.1 の材料証明書、バッチ番号に関連付けられたバブルポイントと透過性の記録、およびカップ本体と嵌合キャップのねじ山をカバーする寸法レポートが宝鶏から出荷されます。図面で必要な場合は、ヘリウムリークテストと静水圧耐性テストを追加します。 REACH および RoHS ステートメントはヨーロッパの顧客向けに発行されており、CIS 通関用に GOST- に準拠した技術ファイルが用意されています。また、食品および医薬品との接触には FDA- 準拠の粉末グレードが利用可能です。バッチコードは 7 年間保持されるため、お客様はツールを再送することなく、数年後に同じ要素を再注文できます。{10}もし多孔質金属カップ文書化された動作条件下で合意されたサービス期間内に障害が発生した場合、NAVI Titanium がそれを交換し、書面による根本原因メモを 5 営業日以内に発行します。{0}}

よくある質問
どのミクロングレードを注文すればよいですか?また、異なる地域の購入者が異なるテストレポートを要求するのはなぜですか?
+
-
ヨーロッパの購入者は通常、ISO 4003 を参照し、バブルポイントと浸透性を要求します。北米の規格では、ASTM F316 と平均流量細孔が引用されることが多くなります。 CIS の購入者は頻繁に GOST- に準拠した文書を要求します。ラベルの数字は、その背後にある方法がなければ意味がありません。媒体、温度、圧力、目標保持力をお送りいただければ、バブルポイント、指定された差圧での流量限界、および適用される試験標準 - を見積もらせていただきます。通常、ガス負荷では 2 ~ 10 µm、液体負荷では 5 ~ 40 µm です。
多孔質金属カップは実際に何年使用できますか?
+
-
金属ボディが限界になることはほとんどありません。汚れは。クリーン ガス サービスでは、通常、カップの交換間隔は 3 ~ 5 年です。スケール、油、または生物膜を運ぶ液体の流れでは、定期的に再生すると 12 ~ 24 か月かかることが予想されます。-
どのような洗剤が安全で、どの洗剤がカップを傷めてしまうのでしょうか?
+
-
きれいな液体または窒素を使用した逆流バックフラッシュから始めます。-油と有機物の堆積物は、超音波溶剤バスまたは空気中で 400 ~ 500 度での焼き付けに反応します。スケールの場合、316L には希硝酸が適しています。チタンにはフッ化物が必要です-遊離化学物質-は決してフッ化水素酸やチタンを攻撃する乾燥塩素ガスを必要としません。塩化物は孔食や応力腐食割れを引き起こすため、316L では塩酸を使用しないでください。-。カップをサービスに戻す前に、必ずすすいで乾燥させ、泡立ち点を再確認してください。-
非標準カップの納期と最小数量はどれくらいですか?{0}}
+
-
プロトタイプは 2 ~ 3 週間で出荷されます。グレードと細孔の仕様に応じて、生産量は 4 ~ 5 週間かかります。最小注文数量が少なく、さまざまなサイズ、材質、細孔グレードを 1 回の発送にまとめることができるため、試用注文やスペアパーツ プログラムを経済的に維持できます。-
注文にはどのような品質文書が同梱されますか?
+
-
各バッチには、EN 10204 3.1 材料証明書、最大細孔サイズと相対通気係数を示す分析証明書、バブルポイントと流量記録、およびカップとキャップのねじ山の寸法検査が付属して出荷されます。ご要望に応じて、ヘリウム漏れ検査レポート、静水圧証明証明書、EU 向けの REACH および RoHS ステートメント、CIS 税関向けの GOST- 調整ファイル、および食品および医薬品との接触に関する FDA- 準拠の資料を追加します。
人気ラベル: 多孔質金属カップ、中国多孔質金属カップメーカー、サプライヤー、工場, 粗孔金属フィルターディスク, 多孔質金属フィルターコア, 多孔質金属フィルター媒体, 焼結真鍮フィルター, 焼結青銅棒, 焼結金属粉末