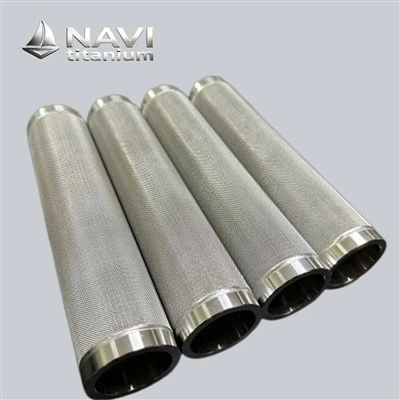
冷間圧縮は、信頼性の高い製品を製造する上で最も重要な段階の 1 つです。焼結青銅フィルター。エンジニアは、金属に熱が触れる前に、緩いブロンズ粉末を固体の形状に詰めます。これにより、完成したフィルターが圧力下でどのように呼吸し、流れ、機能するかが決まります。この初期のステップにより、長年の運用におけるフィルタリングの品質を決定する細孔構造、機械的強度、および寸法の正確さが決まります。
多くの消費者が信じているように、焼結だけが多孔性の原因ではありません。本当の原因はプロセスの早い段階にあります。粉末充填、圧縮圧力、および金型設計がすべて連携して、焼結によって固化する骨格を作成します。シーケンスを知ることで、エンジニア、調達チーム、工場管理者は、特定の分離要求に合ったフィルターを選択できるようになります。この記事では、冷間圧縮の物理学と、このステップの精度が世界中の空圧、油圧、および工業用ガス システムの信頼できるフィルタリング性能にどのように直接関係するかについて説明します。
青銅粉末の充填により焼結青銅フィルタの気孔率がどのように決まるのでしょうか?
Powder packing is the basis of all sintered bronze filters.緩いブロンズ粒子は、圧縮圧力が適用される前に、それらの間に自然な隙間を持ってベッド上に沈降します。これらの空間は粒子間空隙として知られています。これらの空隙は、焼結後に残る細孔ネットワークの起源となります。充填挙動を理解しているエンジニアは、炉サイクルが開始する前に気孔率の結果を予測することができます。
粒子形状と空隙形成
濾過ブロンズ粉末は通常、球形またはほぼ球形であり、制御された噴霧技術によって製造されます。球形の粒子は規則的な充填構造になり、近くの粒子の間に非常に規則的な空間が残ります。しかし、不規則な粒子や角張った粒子は互いに接近して適合しますが、成形体全体に広がる不均等な隙間を形成します。この不規則性は、生産者がある程度厳しい濾過グレードを望む場合に有利である可能性がありますが、予測不可能性も生じるため、スクリーニングとグレーディングによって慎重に制御する必要があります。
ブロンズ粒子は、粉末プロバイダーによってふるいのサイズに基づいて等級分けされます。これは、所望の濾過定格に応じて、通常、数ミクロンから 100 ミクロン以上になります。分布が狭いほど、ボイド ジオメトリの予測可能性が高くなります。より広い分布により、より小さな粒子サイズをより大きなギャップに入れ子にすることができます。これにより全体の気孔率が低下しますが、プレス中に粒子間に追加の接触部位が形成されるため、機械的強度が向上する可能性があります。


粒度分布と細孔の連続性
細孔の連続性、つまり連続した流路を形成するための空隙間の接続の程度は、粒度分布に大きく依存します。粒子サイズがばらつきすぎると、微粉末が粗粒子間の空間を埋めて、それらを連続的なネットワークに接続するのではなく、多孔性のポケットを孤立させる可能性があります。紙の上では全体的な多孔性が良好に見えても、分離により透過性が低下します。
メーカーは、厳密な混合プロセスによってこの問題を解決しています。ブロンズ粉末のバッチを秤量し、選別し、場合によっては事前混合して、圧縮および焼結後に細孔チャネルがつながった状態を保つのに十分な小さなサイズ範囲を達成します。粉末グレーディングの微妙な変更により、焼結ブロンズフィルターの最終的な濾過グレードが数ミクロン変化する可能性があるため、ナビチタンは、この不一致を排除するために原材料投入に対して厳格なスクリーニング要件を採用しています。
タップ密度と塗りつぶしの動作
タップ密度 (ルースパウダーを振動させたり、圧力をかけずに金型に叩き込むことによって生成される密度) は、圧縮されたときにブロンズパウダーのバッチがどのように挙動するかを初期に示します。タップ密度が高いということは、通常、優れた流動性と一貫した粒子形状を意味し、複雑な金型キャビティに均一に充填するために重要です。
充填動作が不良であると、ダイ内での粉末の充填が不均一になり、最終的にはプレス部分の密度勾配として反映されます。これらの勾配により、焼結中に歪みが生じたり、同じフィルター エレメントのさまざまな領域で細孔サイズが不均一になったりする可能性があります。品質を重視する生産者は通常、入荷する材料の検査の一環としてタップ密度を監視し、圧縮ステップ中に粉末バッチがどの程度うまく充填されるかを予測するための現実的な指標として使用します。通常、この 1 回の測定により、圧縮プレスに入る前に問題が明らかになります。

均一な焼結ブロンズフィルター細孔分布のための冷間プレスパラメータ
コールドプレスにより、緩い金色の粉末がグリーンコンパクトと呼ばれる固体の形状に変わります。この時点で選択した設定は、完成した焼結ブロンズフィルターの細孔分布が均一になるか、弱い領域や流れが不規則になるかに直接影響します。圧力、滞留時間、および金型の設計はすべて、この変化に寄与します。

圧縮圧力とその直接的な影響
圧縮圧力は、粒子が焼結を開始する前に粒子が互いにどの程度接近するかを制御します。圧力が低すぎると、ギャップが多すぎて粒子の相互作用が不十分になり、その結果、緑色の部分が弱く、取り扱い中にバラバラになる可能性があります。圧力が高すぎると、多くの空隙が圧縮され、フィルターの焼結後に流体の流れが阻害される点まで気孔率が低下します。
メーカーは通常、青銅粉末の特性に応じて校正された圧力範囲で作業します。力は、粉末粒子のサイズと形状、およびフィルターの定格に応じて変化する可能性があります。このウィンドウはランダムではありません。これは、圧力レベルと気孔率の測定結果を相関させる長年にわたる実証研究に基づいています。金型全体にわたるわずかな圧力変動でも、完成品の厚さに依存して気孔率が変化する可能性があるため、プレス機械はこの力を金型キャビティ全体に均一に伝達する必要があります。
滞留時間と圧力保持
滞留時間は、所望の力が達成された後、圧縮圧力が維持される時間です。滞留時間が短いと、粒子の再配列に十分な時間が得られず、圧粉体に残留応力が残る可能性があります。滞留時間を延長すると、標準原子がより安定した構成に落ち着くことができるため、均一性が向上しますが、製造のサイクル時間が長くなります。
これは、大規模またはより複雑な場合に特に当てはまります焼結青銅フィルター圧力が粉末塊全体に均等に伝わる必要がある形状です。薄くて平らなディスクは圧力をより迅速に伝達できるため、より短い滞留時間でも耐えられる可能性があります。より厚い円筒形の場合、断面全体で一貫した圧縮を保証するには、より長い保持時間が必要になります。
金型設計と粉体流路
形状は、圧縮前後の粉末の流れと沈降に影響を与えます。

鋭利な内側の角、壁の厚さの変化、または不均一な壁セクションは、粉末の規則的な流れを妨げる摩擦スポットを引き起こす可能性があります。このような外乱は、多くの場合、局所的な密度変化を引き起こし、それが焼結プロセスを経ても残り、完成したフィルターに不均一な透過性として現れます。
工具エンジニアは、可能な限りスムーズな移行と一定の壁クリアランスを備えた金型を作成することでこれに対処します。ダイウォール コーティングなどの潤滑ソリューションは、粉末と金型表面の間の摩擦を最小限に抑え、プレス ストローク全体にわたって粒子サイズがより容易に流動するのを助けます。 NAVI Titanium の精密金型圧縮法では、特に流路の異常を軽減するためにこれらの点が考慮されており、わずかな摩擦の不一致でもカスタム形状の焼結青銅フィルター部品のバッチ全体にわたる細孔分布が損なわれる可能性があります。
焼結青銅フィルター製造においてグリーン密度が重要なのはなぜですか?
コールドプレス直後、焼結前に測定されるグリーン密度は、究極のフィルター性能の初期指標となります。この 1 つの測定は、粉末の充填挙動、圧縮パラメーター、および最終的な気孔率を 1 つの定量化可能な数値に関連付け、生産全体を通じて品質チームによって定期的に監視されます。

グリーン濃度の定義とその測定
グリーン密度は、プレスされた成形体の質量をその体積で割ったもので、ブロンズの理論上の全密度のパーセンテージとして表されます。例えば、60%の未焼成密度までプレスされた成形体には、依然として多量の空隙があり、焼結後にはある程度閉じられるが、ほとんどがフィルター内に機能的な多孔性として残る。
デリケートな圧粉体は試験中に破損したり砕けたりする可能性があるため、圧粉体密度の測定は注意して行う必要があります。 「体積は通常、メーカーが校正済みのスケールと精密ノギスを使用し、各ろ過定格に設定された目標仕様と比較して結果をチェックして決定されます。グリーン密度の値が製造ロット全体で一貫している場合、粉末のパッキングとプレスの設定は設計どおりに動作しています。
グリーン密度と焼結収縮
焼結中、ブロンズ粒子が拡散によって結合し、その結果、粒子間にネックが発生し、成形体がわずかに収縮します。収縮は初期のグリーン密度と高い相関があります。より高いグリーン密度までプレスされた成形体は、粒子がすでに互いに接近しているため、収縮が少なくなります。密度が低い成形体の場合、残りのギャップが部分的に閉じると、収縮がより顕著になります。
この接続は寸法精度にとって非常に重要です。グリーン濃度は製造プロセス全体を通じて異なる場合があります。これにより、同じ金型内でプレスされた場合でも、焼結中に個々のフィルターの収縮が変化する可能性があり、その結果、最終寸法が変化する可能性があります。これに対処するために、メーカーは、グリーン密度に関する厳密な公差を維持し、ブロンズ粉末の配合で予測される収縮率に対応するために金型サイズを変更します。
強度と取り扱いに関する考慮事項

焼結前の成形体の機械的完全性であるグリーン強度は、グリーン密度とプレス中に粒子間に生じる接触面積に直接依存します。低圧粉体密度の成形体は、加圧ステーションと焼結ステーションの間での取り扱いに耐えられるほどの粒子間の接触が不十分な場合があり、部品が炉に入る前にエッジの欠けや構造破損が発生します。
メーカーは、グリーン密度の目標と相反する 2 つの優先事項を比較検討する必要があります。密度が高いほど、取り扱い強度と寸法の予測可能性が向上します。密度が高すぎると、焼結完了後の濾過に利用できる気孔率が少なくなります。これが、焼結青銅フィルターの品質管理において生密度測定が非常に重要である理由です。これは、粉末の選択と圧縮に関してプロセスの初期に行われた決定を反映しており、焼結炉がそのサイクルを完了するまで分からない結果を予測します。
圧縮力と焼結青銅フィルターの透過性の関係
透過性は、所定の圧力差において流体が焼結青銅フィルターをどの程度容易に通過できるかを示す尺度です。この属性の起源は、冷間プレスの圧力がフィルターの作動時に流体が通過しなければならない細孔チャネルを直接決定するため、圧縮力に基づいています。

圧力閾値と毛穴の崩壊
各ブロンズ粉末配合物には、細孔の崩壊が不釣り合いに増加する実用的な圧力閾値があります。この閾値を超えると、圧縮力の増加に伴って、空隙率が徐々にかつ予想どおり減少します。力のわずかな増加であっても、粒子が単により緊密な充填に再編成するのではなく、塑性的に曲がり始めるこの時点を超えると、大きな細孔の閉鎖につながります。
メーカーは、体系的なテスト、さまざまな応力にわたってサンプル バッチをプレスし、焼結後に得られる透過性を測定することによって、この関連性を調査しています。このマッピングにより、生産チームは予想範囲内に確実に収まり、細孔の崩壊が加速し始めるときに起こる浸透性の急激な低下の範囲内にない圧縮力の値を選択できるようになります。この校正範囲内に留まることで、ろ過速度はバッチ間で一定になります。
流路のねじれ
透過性は、全体の細孔容積だけでなく、屈曲度、つまり多孔質構造を通る流路がどの程度複雑であるか、または真っ直ぐであるかにも依存します。粒子がより緊密に固まり、流体が残りの空間間でより長く遠回りすることになるため、圧縮力の増加によってより大きな曲がりが発生することがあります。このルート長の増加により、たとえ空隙率の全体的な損失がわずかであっても、流れ抵抗が増加します。
透過性統計を分析するとき、エンジニアは生の気孔率だけでなくねじれも考慮する必要があります。同等の気孔率値を持つ 2 つのフィルターでも、一方のフィルターがより複雑なチャネルを備えている場合、流れ抵抗が異なる可能性があります。この形状は、粉末粒子サイズを変更するだけでなく、透過性を調整するための主要なレバーである圧縮力によって直接影響を受けます。
機械的強度と流動能力のバランス
調整できるパラメータは圧縮力だけではありません。機械的強度のニーズは、流量目標と直接矛盾することがあります。

たとえば、焼結青銅フィルター高圧油圧戻りラインでは、システム圧力下で変形しないように十分な強度が必要であり、最大の浸透性のみを得るために最適な圧縮力よりも大きな圧縮力が必要になる場合があります。メーカーは、アプリケーションに合わせて圧縮設定を調整することで、この問題に対処しています。低圧ガス拡散フィルターは、最大の透過性を維持するためにより低い力でプレスできますが、高圧燃料または油圧システム用のフィルターは、機械的負荷に耐えるためにより高い圧縮力を必要とし、構造的信頼性と若干の透過性のトレードオフが発生します。このアプリケーション固有の調整こそが、要求の厳しい産業用途においてカスタム設計の焼結青銅フィルター システムが一般的な既製オプションよりも優れたパフォーマンスを発揮する理由です。
複雑な形状の焼結青銅フィルターにおける密度勾配の防止
チューブ、キャップ、多直径シリンダーなどの複雑な形状で見られる特有の圧縮の問題は、フラット ディスクではほとんど見られません。成形焼結ブロンズ フィルター コンポーネントの製造における最も永続的な品質課題の 1 つは、同じ部品のさまざまな領域に密度勾配、つまり不均一な圧縮密度が存在することです。

グラデーション形成のソース
密度勾配は通常、プレス中の粉末粒子とダイの壁の間の摩擦によって形成されます。圧縮力が適用されると、充填の中央よりも金型表面に近い粉末の動きが摩擦によって妨げられます。これにより、プレスパンチからの距離が離れるにつれて密度プロファイルが減少します。この影響は小さいため、基本的なフラット フォームには対応できる可能性があります。背の高い円筒形または複数のセクションのセクションでは、効果が増大し、パンチ面に近い領域では密度が非常に高まり、遠くの領域では密度が低くなります。
肉厚の変化により、この問題がさらに悪化します。フィルタ設計では、厚い部分と薄い部分の両方が存在する場合、力と体積の比が部品全体で異なるため、同じ力を加えた場合でも、薄い部分の粉末は厚い部分の粉末とは異なる圧縮をします。この補償されていない不一致により、顕著な濃度バンディングが発生し、その結果、単一コンポーネントに対するフィルタリング効率が変化します。
マルチアクションプレステクニック
メーカーは、単一のパンチからではなく、同時に多くの方向から圧縮力が加えられるマルチアクションプレスを使用することで、勾配の発生を回避しています。複動プレスは上部と下部の両方から押すため、圧力を伝えるために 1 つのパンチが粉末塊の中を移動する必要がある距離が減少します。これにより、より高い部分におけるニアパンチ領域とファーパンチ領域との間の密度差が大幅に最小限に抑えられます。
より複雑な設計の場合、フローティング ダイのアプローチにより、圧縮中にダイ自体が多少動くことが可能になり、非対称の形状全体に力をより均等に分散させることができます。これらの技術は、ツールやプロセス制御の点でより要求が厳しくなりますが、複雑な焼結ブロンズフィルターフォーム内のグリーン密度をより均一にすることができ、これは焼結後の一貫した細孔構造に直接相関します。
部品セクション全体の品質検証

高度なプレス技術を使用する場合でも、製造業者は、ツールの改善が成功を保証すると仮定するのではなく、密度の均一性が実際に達成されたことを検証する必要があります。この検証には通常、サンプル部品を切断して複数の場所で密度を測定するか、完成したフィルターのさまざまなゾーンで制御された透過性試験などの非破壊的な方法を使用することが含まれます。
NAVI Titanium はこの段階で完全な検査プロトコルを適用し、最終パッケージングに進む前にカスタム形状のフィルターのさまざまな領域にわたる透過性と構造の安定性をチェックします。このステップは、局所的な密度の不一致さえも全体的な分離効率を損なう可能性がある、触媒回収や精密液固分離などの特殊な用途で厳しい濾過公差を必要とするお客様にとって特に重要です。この段階で徹底的に検証することで、オペレーティング システム全体にわたる予測可能なフィルタリング動作に依存している顧客に、一貫性のない部品が届くのを防ぎます。
結論
冷間圧縮成形により、より優れた形状が得られます。焼結青銅フィルターのパフォーマンスは、ほとんどの購入者が認識しているよりも優れています。粉末の充填およびプレスのパラメータからグリーン密度および圧縮力に至るまで、焼結前に行われるそれぞれの決定は、最終製品の気孔率、浸透性、機械的強度に直接影響します。複雑な形状では、勾配がろ過の一貫性を静かに損なう可能性があるため、密度の均一性にさらに細心の注意を払う必要があります。これらの基本を理解することで、エンジニアや調達チームがフィルター サプライヤーを評価する際に、より適切な質問をすることができ、選択した焼結ブロンズ フィルターがその動作条件に真に適合していることを確認できます。この初期段階での製造精度は技術的な詳細ではありません。これは、信頼性が高く、長期間持続する濾過性能を構築する基盤となります。
よくある質問
1. 冷間圧縮だけで焼結ブロンズフィルターの最終的な細孔サイズが決まりますか?
+
-
冷間圧縮により初期の細孔構造が確立されますが、焼結温度と時間も粒子間のネック成長を通じて最終的な細孔サイズにわずかに影響します。ただし、圧縮が主要な要素であることに変わりはありません。
2. カスタムろ過定格に合わせて圧縮パラメーターを調整できますか?
+
-
はい。メーカーは、特殊な用途で顧客が要求する特定の濾過定格を達成するために、圧縮圧力、滞留時間、粉末のグレーディングを定期的に調整しています。
3. 複雑な形状のフィルターは、単純なディスクよりも製造コストがかかるのはなぜですか?
+
-
複雑な形状では、密度勾配を防ぐためにマルチアクションプレスと追加の品質検証が必要となり、単純なフラットディスク製造と比較してプロセスステップが追加されます。
ナビチタンからカスタム焼結ブロンズフィルターを入手
NAVI Titanium は、2008 年以来、チャイナ チタニウム バレーと呼ばれることが多い宝鶏ハイテク ゾーンの施設で精密粉末冶金部品を生産してきました。当社のエンジニアリング チームは、粉末のグレーディングからマルチアクション プレスに至るまで、この記事で説明したすべての圧縮パラメーターを制御し、すべてのバッチにわたって一貫した気孔率と浸透性を確保します。当社は、完全なテクノロジー サポート、機密保持保護、カスタマイズされた設計に対する独占的な製品所有権を提供します。標準的な濾過グレードが必要な場合でも、複雑なカスタム形状が必要な場合でも、当社の焼結金属フィルター生産ラインは、ISO 9001 認証に裏付けられた信頼性の高いパフォーマンスを提供します。信頼できる人を探しています焼結青銅フィルター次のプロジェクトのサプライヤーですか?当社の技術チームに直接お問い合わせください。sales@navititanium.com仕様について話し合い、見積請求書を受け取ります。
参考文献
1. 米国試験材料協会。金属粉末および粉末冶金製品の標準試験方法。
2. 金属粉末工業連合会。粉末冶金設計マニュアル。
3. ドイツ人、Randall M. 粉末冶金および粒子材料処理。金属粉末工業連合会
4. ASMインターナショナル。 ASM ハンドブック、第 7 巻: 粉末冶金。
5. Upadhyaya、GS 焼結金属およびセラミック材料: 調製、特性および用途。ワイリー。
6. 自動車技術会。多孔質金属ベアリングとフィルターのテクニカル リファレンス。