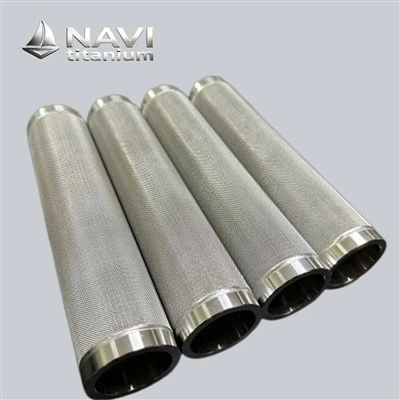
多くのエンジニアは、その製造方法をよく知らずに、弱い金属部品を選んでいます。最初は、焼結青銅フィルターそれは単なる金属の粉末です。加熱して加圧すると、硬い結合構造に変化し、液体や気体から粒子を分離し、多くの洗浄方法に対応できます。この変更には、適切なパウダーの選択、混合、プレス、熱接着、仕上げなど、慎重に制御された手順が含まれます。各段階で、細孔サイズ、気孔率、引張強さ、耐用年数はすべて直接的に変化します。購入者がこのプロセスを理解すると、すぐに適切なフィルター評価、材料グレード、カスタマイズ オプションを選択できるようになります。この作品では、未加工のブロンズ パウダーからフィルター パーツを作成し、完成したチェック済みパーツに至るまでの方法を示します。これは、機能する多孔質部品と機能しない部品の違いを読者に示すことによって行われます。
焼結ブロンズフィルターの品質を決定するブロンズパウダーの特性は何ですか?
焼結ブロンズフィルターがゼロから構築されるまでは、焼結機械は使用されないためです。粒子がどのように配置されるか、粒子がどの程度均一に付着するか、最終細孔構造がどの程度安定するかはすべて原料粉末の品質に依存します。メーカーにとって粉体の品質は非常に重要であり、注意を払わないと、正常に動作しない部品や漏れが多い部品が発生することがよくあります。
粒度分布と細孔形成
ブロンズパウダー粒子はすべて同じ幅ではないため、完成したフィルター内の穴のネットワークが変化します。粒子サイズの範囲が狭いため、粒子間の隙間はかなり均一になります。これにより、焼結プロセスが終了した後にどのような細孔が形成されるかを推測できます。
分布が広くなると、小さな粒子が大きな粒子によって残された空いたスペースに移動する可能性があります。これを行うと、パッキング構造がより緊密になり、フィルターのグレードが低い数値に向かって移動します。粒子のサイズと細孔の構造間のこの関係は、エンジニアが 5 ~ 200 ミクロンのフィルター グレードを選択するのに役立ちます。
メーカーは通常、メッシュふるいまたは空気分級装置を使用して粉末バッチをふるい分けおよび分類します。これにより、大きすぎたり小さすぎたりする粒子が除去され、生産工程の均一性に影響を与える可能性があります。


粉末の形状と表面特性
粒子の形状は、混合物を充填して一緒に押し付けるときに、近くの粒子がどのように互いに接触するかを変化させます。ほとんどの場合、球体のように見えるブロンズ粉末を作るには、気体または水の原子が使用されます。
粒子が互いに接触する場所は少ないですが、規則的に存在します。このため、細孔はより滑らかになり、バッチ全体の気孔率はより均一になります。均一な形状ではない粒子は相互に接触する機会が多くなり、細孔の形状がより変化し、場所によっては流動抵抗が異なる場合があります。表面を見ることも重要です。
汚れたり酸化した粉末表面は、後で塊が加熱されたときに起こる拡散結合の邪魔になる可能性があります。粉末の表面が清潔でよく保たれていれば、粒子間の機械的ネックはより強くなります。
合金の組成と純度の基準
ほとんどの場合、CuSn8 や CuSn10 などの錫青銅がフィルター青銅として使用されます。この種の金属は柔軟性があり、錆びず、融着することができます。金属が何でできているかは、高温でどのように溶けたり固まったりするかに影響します。これは、ホール ネットワークが崩れることなく粒子がどの程度簡単に付着するかに影響します。
焼成後の本体に不純物や錫の量が異なると、収縮が不均一になったり、弱い部分が発生したりすることがあります。分光検査は、粉末が製造される前にその化学組成をチェックするために、評判の高い製造業者によって使用されています。
これにより、フィルターが毎回同じように機能するように、すべてのバッチに化学薬品が適切に混合されていることを確認できます。この早期チェックにより、製造プロセスの後半で回避できたはずの欠陥が発見されるのを防ぎます。

他のすべては、パウダーがどれだけ優れているかによってほぼ判断されます。異なるサイズ、汚れた表面、または混合合金含有量を持つ粉末を慎重に梱包または焼結したとしても、問題を完全に解決することはできません。したがって、過酷な工業環境で使用される焼結青銅フィルターを製造する最初の、そしておそらく最も重要なステップは、原材料を選別することです。
焼結ブロンズフィルター製造のためのブロンズパウダーはどのように混合され充填されますか?
ブロンズパウダーをふるい分けて選別した後、適切な量を準備するために混合する必要があります。このステップは簡単に見えるかもしれませんが、材料をよく混ぜたり、バッチに分けたりしないと、後で修正するのが難しいばらつきが生じます。

バインダーフリーのブレンド技術
有機バインダーは、ある種の粉末冶金では、粒子が焼結する前に粒子をまとめておくために使用されます。焼結青銅フィルター。しかし、ほとんどの場合、多孔質フィルターを製造する際には結合剤はまったく使用されません。結合剤が燃え尽きると、細孔内に残留物が残り、小さな開口部が詰まったり、透過性が不均一になったりすることがあります。
ブロンズパウダーは、回転ドラムやパドルミキサーを使用する機械で混合され、均一に広がります。他の事項は追加されません。この混合ステップでは、粉末のバッチ間の小さな差異も均一になります。これにより、混合物がプレスされたときに同じように動作することが保証されます。混ぜるときは、動きの時間と速度を注意深く制御することが重要です。動きが多すぎると、粒子がサイズや密度によって分離され、以前に慎重なスクリーニングによって達成された均一性が台無しになる可能性があります。
一貫した密度のための定量的バッチ処理
粉末を混合した後、それを計量し、適切なサイズと穴の数を持つグループに分けます。この数値ベースの方法は、粉末の質量がわずかに変化しただけでも、幅や密度が異なる壁を持つ部品が生じる可能性があるため、重要です。ほとんどの場合、生産者は、一部の作業を自動的に実行するシステムに組み込まれた、調整された秤を使用します。これにより、バッチ間で一貫性が保たれ、人による間違いが減ります。
キャップ、チューブ、カスタム フォームなどの複雑な形状を作成し始めると、混合を正確に行うことがさらに重要になります。これは、金型の穴内での粉末の分布が不均一であると、プレス後に脆弱な箇所やサイズの不均一が発生する可能性があるためです。バッチ方法に注意することで、メーカーはサイズを変更せずに少数のサンプルを作成する状態から大量のサンプルを作成する状態に移行できます。


型の準備と粉末の充填
フィルターを製造できるように、顧客のモデルに表示されている形状に正確に適合するように金型が作成されます。これは、単純なディスク、円筒形のカートリッジ、またはお客様専用に作られたフォームなどです。金型は、壁の厚さや表面の仕上げを変える可能性がある前回の実行での余分な部品を取り除くために、ロードされる前にチェックおよび洗浄されます。穴を粉末で埋めるには、正確な測定ツールを使用して材料を金型の体積全体に均一に広げ、材料が 1 つの場所にくっつかないようにします。
異なる断面の部品をロードするときの対応はさらに重要です。充填が不均一であると、プレスや加熱を通じて密度の差が持続する可能性があるためです。振動補助充填は、プレスが作動し始める前に、粉末をしっかりとした金型形状にうまく詰め込むために使用されることがあります。
材料を混ぜ合わせて投入するとき、これは原料を準備して物理的に作るまでのステップです。正しく仕上げるには、材料をどのように混合するか、質量をどのように適切に制御するか、形状をどのように慎重に操作するかに細心の注意を払う必要があります。ここで問題が発生すると、回転と加熱という次のステップに影響を与えるため、これを行うことが重要です。現時点で計画された方法により、追加の作業が必要になる可能性が低くなり、最終焼結青銅フィルター部品が業界のバイヤーが期待する正確な寸法を確実に備えていることを確認するのに役立ちます。
焼結ブロンズフィルター圧縮: 均一なグリーンパーツの形成
「グリーンブランク」とは、フリーパウダーを押し合わせると自立する形状です。この時点で、圧力は慎重に管理する必要があります。力が小さすぎると粒子がしっかりと結合しない可能性があり、圧力が大きすぎるとフィルターが機能するために必要な細孔が損傷する可能性があるためです。
金型設計と圧力制御
圧縮型は、焼結中に収縮しますが、その形状がフィルターの端部形状と一致するように作られています。圧縮中、粒子間の空間が急速に埋まりすぎずに粒子が十分に接触できるように、圧力を特定の範囲内に保つ必要があります。油圧式または機械式のプレスは、測定された力を金型キャビティ全体に均等に分散させます。段付きチューブやフランジ付きディスクなどのより複雑な形状の場合、金型設計ではテーパー壁や複数段のパンチが使用されることがよくあります。圧力がダイ表面全体で同じに保たれる限り、どの領域も過度に詰め込まれることはありません。これが発生した場合、流れが良くない密度の高い領域と、密度が低い構造的に弱い領域が存在する可能性があります。
クラックフリーのグリーンブランクスを実現


正しく梱包された緑色のブランクは、崩れることなくその形状を維持し、後で熱が均一に広がるのに十分な穴がまだあるはずです。このバランスをとるには、材料を詰める速度と使用する圧力の両方を制御できる必要があります。これは、あまりにも早く力を加えすぎると、エアポケットが閉じ込められたり、型から取り出すときにコンクリートに亀裂が生じるせん断応力が発生したりする可能性があるためです。
より注意深くゆっくりと押すと、粉末粒子はよりゆっくりと動き回ることができます。これにより、コンパクト全体のストレスが軽減されます。硬化する前に、品質検査員が未加工のブランクをチェックして、真っ直ぐで適切なサイズであることを確認します。そのため、熱によって建物を所定の位置に固定した後よりも、亀裂や密度の違いをより簡単に修正できます。
複雑な形状にわたる密度の均一性
平らな円盤のような単純な形状の場合、焼結青銅フィルター、均一な密度を得るのは非常に簡単です。ただし、シリンダー、チューブ、段差のある部品の場合は作業が難しくなります。ダイの壁に近い粉末は、より大きな部品やさまざまな形状を持つ部品の中心に近い粉末とは異なる力によって押し下げられる可能性があります。
これを回避するために、メーカーはスプリットパンチシステムまたは他の方法を使用して、同時に複数の方向から力を送ります。これにより、パーツ全体で密度が同じになるようにすることができ、フィルターの使用時にフィルターがどのように機能するかに直接影響します。
生産者は、密度マッピング ツールと非破壊検査方法を使用して、焼結炉に送る前にバッチが等しいことを確認できます。
何かを圧縮すると、基本的にベースの形状と構造が固定されます。その後、焼結することで粒子が結合して強度が増します。

完全に修正されていないグリーンブランクには、熱処理では修正できないものがいくつかあります。そのため、このステップでは、慎重な金型設計、制御された圧力、次に進む前にすべての部品の完全な検査が必要です。エンジニアが標準外の形状のカスタム焼結ブロンズフィルターを作成する場合、ほとんどの作業は圧縮ステップに費やされます。これは、金型の設計では、目的の形状と、圧密中に予想される収縮の両方を考慮する必要があるためです。
制御された焼結はどのようにしてブロンズ粒子を多孔質フィルターに結合させるのでしょうか?
粉末粒子が焼結すると、連続的で多孔質な構造に変化します。この加熱方法では、完全な溶融ではなく固体拡散が使用されます。これにより、フィルターがどの程度機能するかを決定するリンクされたギャップのネットワークを維持しながら、粒子が互いにくっつきます。

固体拡散によるネック形成
ブロンズが焼結している間、ネックと呼ばれる小さな金属のつながりが、互いに近接した粒子の間に形成されます。温度が高い場合、原子が粒子の端を横切って移動するときにこれらのネックが形成されます。長期的には、これにより粒子間の結合が強化されます。ネックは沸騰段階で長くなり続けますが、このプロセスは非常に特定の時点で停止する必要があります。ネックの発達が十分でない場合、粒子は緩くつながったままになります。これにより、構造の一部に応力が蓄積し、細孔の連続性が不均一になりやすい状態になります。しかし、首が長くなりすぎると、毛穴が多くなりすぎ、体液が移動する経路が狭くなります。製造時の目標は、ほとんどの粉末冶金部品のように部品の密度をできるだけ高くすることではなく、粒子がどれだけよくくっつくか、開いた穴の数の最適なバランスを見つけることです。
熱固結時の雰囲気保護
高温になるとブロンズパウダーが酸化する可能性があり、ネックの成形が困難になり、完成時のフィルターの機械的特性が弱くなる可能性があります。この問題を回避するために、焼結は安全な雰囲気のオーブンで行われます。ほとんどの場合、これらの炉では、加熱中に粒子が空気に触れないようにするため、不活性または低ガス環境が使用されます。連続メッシュベルト炉があり、グリーンブランクをある制御された温度ゾーンから次の温度ゾーンに移動させます。これにより、周囲の空気が部品を安全に保ちながら、制御された条件下で部品がゆっくりと加熱され、長い固化段階を経て冷却されます。この分割方法により、部品が熱くなりすぎず、ボイラーの奥深くにある場合でも、どこでも同じ接合が確保されます。
接着強度と開気孔率のバランスをとる


焼結温度、時間、生成される気孔率の正しい関係を得るために、各ブロンズ金属と粒子サイズの組み合わせを正確に測定することが重要です。一般に、加熱したり長時間放置すると結合は強くなりますが、多孔性は低くなります。しかし、温度が低い場合、チャネルは開いたままになりますが、物理的にはそれほど安定していません。生産者はプロセスを確認し、最適な焼結環境を見つけます。多くの場合、炉の設定と透過性および圧縮強度試験の結果の間には関連性があります。 400 度に近い温度で使用されるフィルターを作成する場合、これらを調整することが非常に重要です。これは、時間の経過とともにフィルターの機能に影響を与える可能性のある微細構造が変化しないように、熱サイクル中に焼結結合が固体のままでなければならないためです。
多孔質にするためには焼結青銅フィルター、焼結は最も重要なステップです。このプロセスにより、弱い圧粉体が強力な多孔質部品に変わります。
考え抜かれた焼結ブロンズフィルターは、拡散結合と細孔を開いた状態に維持することの間の最適なバランスを見つけます。下手に作ると圧力がかかったときに割れてしまったり、流れが止まりすぎてしまいます。この主な理由から、生産プロセスのこの時点では、雰囲気の制御、温度の追跡、滞留時間の管理がすべて非常に重要です。
焼結青銅フィルターの仕上げ、透過性試験、最終検査
焼結後、部分的にしか完成していない部品を完成したフィルター部品と呼ぶには、さらに多くの作業と検査が必要です。今日は製造工程の最終段階です。部品が顧客に送られる前に、品質、機能、サイズの基準をすべて満たしているかどうかを確認します。
機械加工、ねじ切り、表面処理
焼結されたブランクは、成形および焼結プロセスで残った鋭利なエッジを取り除くために、トリミングおよびバリ取りが必要になることがよくあります。これは、正確な最終サイズを取得するために行われます。端にネジやフランジが付いているため、さまざまな用途に合わせてハウジング、パイプ、または空気圧アセンブリに簡単に取り付けることができます。言い換えれば、研磨領域の周囲で表面の穴が塞がらないように、余分な切削を慎重に行う必要があります。
切断後に表面を研磨する場合もあります。これにより、部品の連携が向上し、使用中に表面の汚れが発生する可能性が低くなります。これらの最後のステップでは、焼結中に設定された内部細孔構造を維持する必要があります。したがって、金属が開いた気孔全体に広がらないように、切削速度、工具の種類、クーラントをすべて慎重に選択する必要があります。


浸透性と破壊圧力の検証
完成したフィルターはすべて機能テストを受け、仕様通りに機能することを確認します。透過性試験では、制御された圧力条件下で空気または液体が多孔質構造をどれだけ容易に通過するかを測定し、ろ過定格が意図した仕様と一致していることを確認します。破裂圧力試験では、焼結構造の機械的強度を評価し、構造が破損することなく動作圧力に耐えられることを確認します。
校正された粒子懸濁液を使用して、フィルターが予想されるサイズのしきい値で汚染物質を捕捉することを検証する分離効率テストも実行できます。これらのテストはオプションのスポットチェックではなく、生産バッチ全体に適用される標準手順です。仕様から逸脱した濾過性能は、油圧システムから圧縮空気ネットワークに至るまでの用途において下流機器の信頼性を損なう可能性があるためです。
バッチのトレーサビリティと品質文書
特定の基準を満たすフィルターが製造されると、製造プロセスを完全に追跡できるようにマークが付けられます。これらのマークを使用すると、完成部品の製造に使用された粉末バッチ、圧縮パラメータ、および焼結サイクル データについて詳しく知ることができます。これにより、顧客はその素材が何で作られているか、そしてそれがどのように機能するかを書面で証明できます。また、現場で品質上の問題が発生した場合に、それを見つけやすくなります。
超音波は、完成した部品をきれいにしたり、切断時に残ったビットを取り除くためによく使用されます。その後、輸送中に安全に保管するために密封されます。各バッチには完全なテスト記録があり、多くの場合、分析証明書にまとめられます。

このビジネスで購入する人は、その製品が自社の建築基準を満たしていることを確信できます。この検査と記録の最後のステップで製造プロセスが終了します。製造プロセスは原料粉末の選別から始まり、完全に検査され追跡可能な焼結ブロンズフィルターで終わります。厳しい産業システムで使用できるようになりました。
結論
良いことのために焼結青銅フィルター、金属粉末がくっつくまで加熱するだけではなく、さらに多くのことを行う必要があります。粉末の選別と混合からプレスダウン、焼結プロセスの制御、最終チェックに至るすべてのステップによって、部品の強度、一貫性、および液体の通過能力が変化します。メーカーは、これらの点に注意を払っていれば、空気システム、油圧回路、燃料濾過、産業用ガス処理で効果的に機能するフィルターを製造できます。エンジニアと購買チームがこのプロセスがどのように機能するかを理解すると、販売者をより適切に判断し、修理する必要がなく長期間使用できるフィルター部品を選択できるようになります。それが実際の生活でどれだけうまく機能するかは、ブロンズの粉末から完成品に至るまで、すべての段階でどれだけうまく作られたかによって決まります。
よくある質問
1. 焼結ブロンズフィルターはどのような濾過定格を達成できますか?
+
-
ほとんどの場合、焼結ブロンズフィルターは 5 ミクロンもの小さな粒子を濾過できます。ただし、これは、製造時に選択された粉末の粒子サイズ、充填密度、および焼結パラメーターに応じて変化する可能性があります。
2. 焼結青銅フィルターは洗浄して再利用できますか?
+
-
実際、剛性の高い金属フレームは何度でも掃除できます。多くの産業環境では、これにより、これらのフィルターは使い捨てのフィルター媒体よりも時間の経過とともに安価になります。
3. 焼結青銅フィルターはどのくらいの温度に耐えられますか?
+
-
ほとんどのブロンズフィルターは 400 度まで良好に機能するため、燃料、空気圧、油圧、その他の工業用ガスの浄化に使用できます。
焼結青銅フィルターのサプライヤーのニーズに応えるために、NAVI Titanium と提携してください。
NAVI Titanium は、高品質の球状 CuSn8 および CuSn10 粉末、最先端の真空焼結技術、ISO 9001 認証に基づく厳格な全プロセス品質管理を使用して、精密な焼結青銅フィルター部品を製造しています。標準的な販売および完全に設計されたフィルター ソリューションは、当社のチームによってわずか 5 ~ 10 営業日で対応できます。当社は年間 200 万個以上のユニットを製造し、30 万個以上の完成品をバックアップとして手元に保管しています。当社は 40 か国以上で 5,000 以上のプロジェクトを完了してきました。プロジェクトに必要かどうか焼結青銅フィルター複雑な形状、特定の濾過定格、または秘密保持契約の保護の下での機密のカスタム開発を処理できるサプライヤーであれば、当社のエンジニアリング チームがいつでもお手伝いいたします。今すぐご連絡ください。sales@navititanium.com図面、仕様、スケジュールについて話し合います。
参考文献
1. 米国試験材料協会。粉末冶金多孔質金属製品および焼結構造の規格。
2. 金属粉末工業連合会。多孔質および濾過コンポーネントのための粉末冶金設計マニュアル。
3. ドイツ人、Randall M. 焼結の理論と実践。ワイリー・インターサイエンス。
4. ASMインターナショナル。 ASM ハンドブック、第 7 巻: 粉末金属の技術と応用。
5. 国際標準化機構。 ISO 9001:2015 品質マネジメントシステム要件。
6. Upadhyaya、GS 粉末冶金技術。ケンブリッジ国際科学出版。