PEM 水電解技術における電圧損失が 1 ミリボルト発生するごとに、コストが増加し、使用するエネルギーが減少します。のチタン陽極-触媒層インターフェースは、最も見落とされているパフォーマンス向上領域の 1 つです。-インターフェースの設計が不適切だと、質量の移動が遅れ、電気抵抗が増大し、水素生成システムの効率が低下します。-
極度の酸性条件では、最新の PEM 電解槽では、強い導電性と最小限の過電圧を備えたアノードが必要です。適切な材料を選択し、ベース、コーティング、膜電極構造が確実に機能するようにすることは困難です。インターフェース工学の進歩により、賢明な設計の改善により、一般的な動作電流密度で電圧損失が 50 ~ 120 mV 削減される可能性があることが実証されています。これによりシステム効率が向上します。
界面の設計が電気化学的性能にどのような影響を与えるかを理解するには、表面形状、基板の多孔性、遷移層の組成、触媒結合などの多数の要因を考慮する必要があります。各セクションは独立して動作し、抵抗ルートを減らし、電荷転送を高速化します。

1.仕様
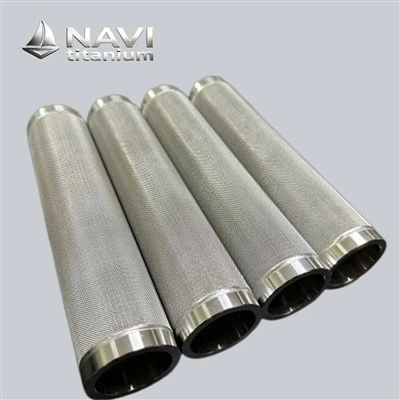
一般的な形状: プレート、ロッド、メッシュ、チューブまたはカスタマイズ
コーティング: IrO2-Ta2O5、Ru-Ir、Pt、またはカスタマイズの古典的な処方
電気化学反応:酸素・塩素・水素発生反応
内部コード: NAVI-1-001
ブランド: ナビチタン®
基本材質:純チタンGr1
ナビの先端分野:PEM、PCB、廃水処理など
2.購入ガイド
(1)プロセス
ナビチタン(2008年以降)はお客様の設計図に応じて加工可能です
(2)無料サンプル
ナビチタンは一般仕様の無償サンプルを提供しております
(3)技術サポート
プロフェッショナルな 1 対 1 のサービス、デザインは無料、お気軽にお問い合わせください
チタンアノードインターフェース設計はどのようにして PEM 電解槽の電圧損失を低減しますか?
電圧損失を下げるには、すべてのアノード接触位置での界面抵抗を減らす必要があります。電子は外部回路から複数の材料バリアを介してチタンアノード基板に移動し、PEM 電解槽内の酸素発生が起こる触媒活性サイトに移動します。接点は電子の移動を妨げる電位障壁を提供し、接合部の設計が不十分だと電圧ディップや抵抗ホットスポットが発生する可能性があります。
PEM システムにおける電圧損失は、相互接続された多くのアノード接触イベントによって発生します。チタン基材と触媒コーティングの間の接触抵抗が主な原因です。表面下の酸化層、動作中の微小な隙間、触媒の層間剥離もさらに原因となります。主要な電気化学学校の研究者らは、天然酸化チタンコーティングが接触抵抗を 20 ~ 40 mΩ・cm2 増加させ、2 A/cm2 を超えるセル電圧に大きな影響を与える可能性があることを発見しました。
チタン基板表面の微細構造も重要です。滑らかで磨かれた表面は、テクスチャーのある表面よりも接触抵抗が大きくなりますが、これは奇妙なことです。これは、触媒層がその表面と接触する部分が少なくなるためです。制御された表面粗さがどのように実際の接触面積を増加させ、連続的な温度と機械的力の下でコーティングの剥離を防ぐための機械的固定サイトを提供するかを考えると、明らかな矛盾は消えます。

界面品質における表面エネルギーの役割

チタンベースとコーティング間の表面エネルギーの一致は、密着性と電子の流れに影響します。チタンは空気または水中で自然に不動態化酸化物層を形成します。これにより、多くのコーティングが付着できない高エネルギーの表面が形成されます。-これら 2 つのアイテムはうまく結合せず、隙間が生じ、アノード コンパートメントの酸化環境ではより早く分解されます。
高度な表面処理により、チタンの表面化学が変化し、貴金属触媒層と適合するようになります。プラズマ処理、化学エッチング、および熱処理は、表面エネルギー パターンに影響を与えます。これにより、コーティングの密着性と電子機器の接続性が向上します。稼働中の PEM サイトからの現場データによると、適切に表面調整されたアノードは 10,000 時間以上界面抵抗を維持することがわかります。-ただし、未処理の基材は 2,000 ~ 3,000 時間後に性能が低下します。
アノード表面に電流が不均一に分布すると、過電圧の高い領域が生じ、劣化が促進され、効率が低下します。電流が活性領域をどのように流れるかは、インターフェイスの設計によって異なります。不適切に構築されたシステムでは電流が急増しますが、よく計画されたシステムでは電流が均等に分散されます。-チタン基板の形状が電流の流れを制御します。これは特に多孔質チタン輸送層に当てはまります。
さまざまな平行な伝導チャネルにより、さまざまな多孔率を備えた三次元チタン基板は、電流が均一に流れるのに役立ちます。{0}}最上層には、ガスを効果的に排出するために多くの穴が必要です。電気抵抗を減らすために、内層にはより厚い材料が必要です。この傾斜構造とより優れた接触コーティングにより、均一な多孔性表面での局所的な電流密度の差異が 30 ~ 50% 減少します。

PEM 電解システムの抵抗を下げるためのチタンアノード界面エンジニアリング
間のインターフェースを設計するにはチタン陽極基板と触媒層については、電気的ニーズと電気化学的ニーズの両方を考慮した系統的なアプローチをとる必要があります。優れたデザインには複数の機能層が含まれています。各層は特定の仕事をし、他の層と連携して全体の抵抗を減らします。この多層設計は現在、70% 以上の効率レベルを達成したい高性能 PEM 電解槽で一般的です(水素の方が発熱量が低いため)。-
遷移層の技術と構成

チタンベースと貴金属触媒コーティングの間の移行層は、それらの非相溶性に関する根本的な問題を解決します。純チタン触媒とイリジウム触媒は、結晶形状、熱膨張係数、電気化学的特性が異なります。用途において、チタン上に触媒を直接配置すると、重大な内部応力、不十分な接着、および急速な界面腐食が発生します。
最新の遷移層は、勾配混合を使用して、時間の経過とともにチタンベースを触媒層に変換します。窒化チタン (TiN) が処理されたチタン表面に堆積され、高度な構造が提供されます。この層は粘着性があり、電気をよく伝導します。 TiN 層は、時間の経過とともに接触抵抗が増加する表面下の酸化を防ぎます。
TiN ベースに酸化タンタル (Ta2O5) 層を追加すると、許容可能な導電率を維持しながら酸化アノード環境での電気化学的安定性が確保されます。五酸化タンタルは、酸素発生の高い電位においても錆びによく耐え、長時間の動作期間中の継続的な酸化攻撃から導電性中間層を隔離するのに役立ちます。このバリアはまた、チタン基材と触媒層の間の直接的な相互作用を低減し、徐々に材料が劣化するのを制限します。その結果、厳しい条件下で基礎構造の化学劣化が遅くなります。遷移層の厚さと組成は慎重に考慮する必要があります。薄すぎると適切に保護できませんが、厚すぎると電気抵抗が増加し、多層アーキテクチャ全体での効率的な電荷輸送が妨げられる可能性があるため、長期の動作にはバランスの取れた設計が必要です。-

界面微細構造制御

化学物質に加えて、接触層の微細構造も効率に大きく影響します。表面に垂直な柱状粒子構造は、等軸粒子構造よりも優れた厚さ方向の導電性を備えています。-コーティング塗布時の堆積パラメータによって微細構造が決まります。これらは、温度、堆積速度、およびバックグラウンド圧力です。
界面層の多孔性は、要件のバランスをとるために調整する必要があります。多孔性は電解質が活性部位に到達するのに役立ち、気泡が逃げるのを可能にしますが、多すぎると材料が弱くなって電気を輸送できなくなります。高度な積層により、機能的に段階的な多孔性が作成されます。チタンベース近くの密度の高い部分は導電性を高めますが、触媒層近くの開いた部分は電気化学的活性を高めます。
強力な層結合により、高抵抗の穴や性能低下の原因となる層間剥離が防止されます。{0}表面の粗面化により、主要な結合方法である機械的結合が生成され、原子レベルの化学結合により安定性が維持されます。これらの方法を組み合わせると、電解槽内の温度サイクル、機械的振動、電気化学的ストレスに耐えることができる表面が得られます。
界面接着試験はテープやプル試験を超えて進化し、現実世界の状況をよりよく模倣しています。{0}}反応性環境下での電気化学サイクルが室温と動作温度の間の急激な温度変動と組み合わされると、界面の寿命がより正確に予測されます。 -高品質のインターフェースは、5,000 時間以上の加速テスト後に 25 MPa の接着強度を示しますが、低品質の設計では数百時間以内に機能しません。

PEM 電解槽のエネルギー効率を向上させるチタン陽極表面構造
チタンアノード表面の物理的構造は、さまざまな形で電気化学的性能に影響を与えます。表面構造は、電子伝達接触領域、反応物と生成物間の質量移動、および触媒の性能に影響を与えます。最適化では、動作電流範囲全体にわたる電圧損失を最小限に抑えるために、これらのしばしば矛盾する要求のバランスを取る必要があります。
多孔質チタン基板の構造

革新的な PEM 電解槽は、構造と電流伝達に多孔質チタン プレートを使用します。三次元構造により、ガスの流れと排気が可能になり、触媒の表面積が増加します。細孔のサイズ、結合、および多孔度は、触媒システムのニーズに適合する必要があります。
水は毛細管圧により 10 マイクロメートル未満の穴を通って流れますが、気泡は閉じ込められて動作できません。 50 マイクロメートルを超える大きな穴はガスを容易に除去しますが、触媒の結合表面が少なくなるため、材料が劣化します。最新のベスト プラクティスには、二峰性または勾配細孔径分布が含まれます。バルク基板には大きな穴を設けてガスを輸送し、触媒界面近くには小さな細孔を設けてコーティングの付着と広がりを保証します。
10 マイクロメートル未満の小さな穴は大きな毛細管圧力をもたらし、水を移動させますが、気泡を捕らえて動作を妨げます。 50 マイクロメートルを超える大きな穴はガスを簡単に除去しますが、触媒が付着する表面積が少なくなり、材料が弱くなります。現在のベスト プラクティスには、二峰性または勾配細孔径分布が含まれており、ガスを輸送するバルク基材の大きな穴と、コーティングの密着性と広がりを確保するための触媒接触部の小さな細孔を備えています。
製造プロセスは、多孔質チタンの構造と特性に影響を与えます。焼結チタン粉末は均等に分布した接続された穴を提供しますが、複雑な勾配構造はありません。積層造形によって細孔の 3 次元設計を正確に制御できるため、特定の目的に適した細孔ネットワークを作成できます。-実際、正しく設計された多孔質チタン陽極メッシュ構造の固体チタンプレートと比較してセル電圧を 40 ~ 80 mV 低減します。電流と質量流量が増加するためです。

表面粗さと質感の影響

固体チタン基板であっても、接触や電気化学的性能に影響を与える表面粗さがあります。接触面積を最大化し、輸送を妨げるねじれを最小限に抑えるには、最適な表面粗さは 0.8 ~ 2.5 マイクロメートルです。- Ra 0.5 マイクロメートルよりも滑らかな表面はコーティングとの結合が不十分ですが、Ra 3.0 よりも粗く、広範囲の亀裂がある表面は気泡を捕捉し、拡散を妨げます。
粗さと表面質感の両方を設計することが重要です。方向性が制御された計画されたテクスチャは、研磨ブラストの粗さよりも優れています。エッジや集合チャネル付近の活性表面に残る気泡が少なくなり、活性部位を遮断したときの電圧損失が低下します。レーザーテクスチャリングと放電加工は、同じ平均粗さのランダムにテクスチャリングされた表面よりも 15 ~ 25 mV 優れた表面パターンを最適化できます。
貴金属触媒粒子がチタン基材に近づくと、活性部位への電子輸送に影響を与えます。電圧降下領域の高抵抗接合--は、接触不良によりシステム効率を低下させます。反応物と生成物は多孔質の触媒層を通過するため、問題はさらに悪化します。過剰な基板接触部位が防止されます。
高度なコーティングは、制御された粒径分布と堆積特性により、基材との接触と多孔性を最大化します。サーマル スプレーは、超音波コーティングのように基材を湿らせません。触媒を広げることで接触密度が高まります。層状のコーティングにより構造が強化されます。最初の層は基板への密着性が高く、最後の層は電気化学的に活性です。

チタンアノード遷移層が PEM システムの電気損失をどのように低減するか
過去 10 年間におけるチタン陽極技術の最大の発展の 1 つである遷移層は、界面抵抗を低減し、耐久性を向上させます。これらの設計された中間層は、PEM 電解槽のアノードの性能と寿命を妨げる主要な材料の適合性の問題を克服します。
層エンジニアリングによる導電性の向上

遷移層は、チタン基板と触媒層の間で低抵抗の電子輸送を提供します。{0}チタン表面の自然酸化チタンは半導体であり、金属チタンよりも導電性が低くなります。この酸化物層は、新しく準備された表面では通常 3 ~ 10 ナノメートルの厚さであり、PEM アノードの酸化条件下で厚くなり、接触抵抗が増加します。
酸化-耐性のある導電性遷移層により、耐久性があり、導電性の高い接触が形成されます。窒化チタンは導電性が高く (10⁶ S/m)、酸性および酸化性条件下で安定しています。 TiN 層は伝導チャネルおよび拡散バリアであるため、酸素がチタンを酸化することはできません。
TiN 遷移層がある場合とない場合のアノードの実験結果は、大きな性能ギャップを示しています。 TiN 中間層を適切に配置すると、接触抵抗が裸チタンの 35 ~ 50 mΩ·cm² から 3 ~ 8 mΩ·cm² に下がります。 2 ~ 3 A/cm² の PEM 電流密度で抵抗が減少すると、動作条件に応じてセル電圧が 60 ~ 120 mV 低下し、効率が 3 ~ 5% 向上すると同時に、電極界面全体の電気的均一性が向上します。

応力管理と剥離防止

電解槽の温度変化により、材料の熱膨張の不一致により界面に機械的応力が発生します。チタンの熱膨張係数は 8.6 × 10⁻⁶ K-1 と同様ですが、イリジウム-ベースの触媒の熱膨張係数の範囲は 6.4 ~ 6.8 です。膨張差により界面せん断力が発生し、構造が不十分な界面の接着強度を超える可能性があり、周囲温度から 60 ~ 80 度までの加熱中に層間剥離を引き起こす可能性があります。
熱膨張係数が徐々に変化する勾配遷移層により、応力が多数の表面に分散されます。 3 層の -Ti-TiN-Ta₂O₅ システムは、中間の膨張係数を持つ基板-の触媒ギャップを橋渡しします。これらの構造の有限要素モデリングにより、直接触媒堆積と比較して応力集中係数が 60 ~ 70% 低下し、コーティングの密着性と寿命が向上することが明らかになりました。
PEM 電解槽のアノード環境は非常に困難です。-1-2 に近い酸性の pH、可逆水素電極に対して 1.6 V に達する電位、生成された酸素や活性酸素中間体に継続的にさらされるなど、非常に困難です。ほとんどの材料はこのような状況ではすぐに腐食し、長期間使用できるほど安定したものはほとんどありません。遷移層材料は、商業用途において崩壊に耐え、40,000 ~ 80,000 時間保護性能を維持する必要があります。 10,000 時間の動作をシミュレートした加速試験環境下では、酸化タンタルの溶解量は 1 時間ごとに 1 平方センチメートルあたり 1 ナノグラム未満です。遷移層は、その驚くべき耐久性により、低い界面抵抗を維持し、電解槽の寿命全体を通して基板の腐食を防ぎます。

低電圧 PEM 電解槽用の高-効率チタン陽極設計-
業界をリードする PEM 電解槽の効率を達成するには、電圧損失のすべての原因をカバーする包括的な陽極設計が必要です。{0}最も洗練されたシステムは、最適化された基板設計、慎重に構築された遷移層、正確に制御された触媒堆積を組み合わせて、抵抗を最小限に抑え、活性領域の使用を最大化し、長期安定性を確保します。-
統合設計アプローチ

大手メーカーは、各コンポーネントを個別に最適化するのではなく、基板、遷移層、触媒コーティングを設計アプローチに組み込んでいます。総過電圧を最小限に抑える設計構成は、電子の流れ、物質輸送、および電気化学プロセスを同時にモデル化することによって見出されます。このシステム-レベルの手法では、コンポーネント-レベルの設計では不可能な、-明白ではない最適化を見つけます。
シミュレーション結果は、基板の多孔性プロファイル、遷移層の厚さ、および触媒負荷分布の選択をガイドします。チタン陽極バランスのとれたパフォーマンスを実現します。高電流密度の領域では触媒の充填量が強化され、遷移層の特性が最適化されますが、活性の低い領域ではより経済的な構成が採用されます。-その結果、貴金属の使用量を 30~60% 削減しながら、均一な高仕様設計に近いパフォーマンスを実現し、効率を犠牲にすることなくシステム コストを大幅に削減します。{3}
高度な設計を製品に変換するには、各ステップでの正確なプロセス制御と検証が必要です。表面処理手順では、洗浄、エッチング、コンディショニングの各ステップで、後続の層を受け入れるチタン基板を準備することで基礎を確立します。たとえ軽微な汚染や不適切な表面活性化であっても欠陥が生じ、その後の処理中にその欠陥が広がり、最終的に界面の品質が低下します。
遷移層堆積では、真空{0}}ベースの物理蒸着または熱化学蒸着技術を採用しており、組成と微細構造を原子レベルで制御できます。{1}温度、圧力、堆積速度、基板バイアス電圧などのプロセスパラメータはすべて、結果として得られる層の特性に影響を与えます。広範な実験を通じて開発された製造プロトコルにより、仕様要件を満たす高品質のインターフェースを一貫して生成するパラメータ ウィンドウが確立されます。{4}}


最終的な触媒の適用によりアノードの製造が完了しますが、担持量、分布、接着力はすべて下層の品質に大きく依存します。高度な施設では、各段階で厚さ、組成、接着力を監視するインライン品質管理を備えたマルチステーション処理が採用されています。-統計的プロセス制御により、生産アノードが商用電解槽での信頼性の高い長期稼働に必要な厳しい要件を確実に満たすと同時に、生産バッチと個々のコンポーネント間の製造ばらつきを最小限に抑えることができます。{4}}
包括的なテストプロセスにより、アノードが計画どおりに動作し、持続することが保証されます。最初の電気試験で確認されたように、接触抵抗は基準を満たしており、高性能アプリケーションでは一般に 10 mΩ・cm² 未満であることが確認されています。-。酸素発生性能は、ベースラインとして 2 A/cm² の電圧を使用して、動作電流範囲全体にわたってシミュレートされた PEM 環境で評価されます。
加速寿命テストでは、数か月ではなく数週間にわたってアノードにストレスがかかります。拡張定電流動作、開始停止シミュレーションのための電位サイクル、機械的安定性評価のための熱サイクルなど-がプロトコルです。優れたアノードは、5,000 ~ 10,000 時間の加速試験後でも開始値の 20 mV 以内の電圧を維持しますが、設計が悪い場合は 1,000 ~ 2,000 時間以内に劣化します。


最良のパフォーマンス検証は、稼働中の PEM 電解槽の検証です。{0}メガワット-規模の現場設置からの運用データは、効率、信頼性、寿命を示しています。高度なインターフェースエンジニアリングアノードは、同等の電流密度で以前の設計よりも 80 ~ 150 mV 低いセル電圧を生成し、システム効率を 4 ~ 7% 向上させます。水素製造プラントの数十年の耐用年数にわたって、これらの増加により電力使用量が削減され経済的価値がもたらされると同時に、累積運転費用が削減され、年間水素生産量の増加がサポートされ、継続的な大規模生産条件下での全体的な投資収益率が向上します。-
結論
PEM 電解槽の効率と耐久性は、チタン陽極基質-触媒接触。最新のアノードは、表面特徴、遷移層、堆積手順の系統的なエンジニアリングにより、10 mΩ・cm² 未満の界面抵抗レベルと 10,000+ 時間の安定した性能を達成しています。高度な PEM システムは理論上の最小値に近いセル電圧に到達し、グリーン水素生成効率を最大化できます。
材料科学と電気化学工学が協力して、チタン基板を使用した多層アノード アーキテクチャを作成しました。{0}将来のインターフェース設計では、パフォーマンスを維持または向上させながら、貴金属の使用量が削減されます。水素市場が成長し、PEM 電解がギガワット規模の導入レベルに発展するにつれて、最適化されたチタン陽極インターフェースにより、経済的および環境上の利点がさらに高まります。
よくある質問
1. 高度なインターフェース設計のチタン アノードにアップグレードすると、どの程度の電圧低下が期待できますか?{1}
PEM 電解槽の現場データによると、最適化された界面層を備えた最適に構成されたチタン アノードは、2 A/cm2 でセル電圧を 80 ~ 150 mV 低下させます。この改善は、接触抵抗の低下(35 ~ 50 mΩ·cm 2 から 3 ~ 8 mΩ·cm 2 へ)、電流分布の改善、および物質移動の増加によるものです。電圧の利点は動作環境によって異なりますが、通常は効率が 4 ~ 7% 向上し、システムの寿命全体にわたって電力コストを大幅に節約できます。
2. 遷移層は、酸性 PEM 環境におけるチタンアノードの耐久性をどのように改善しますか?
窒化チタンと酸化タンタルの遷移層がアノードを保護し、その寿命を延ばします。これらの層は、電気抵抗を増加させる酸性電解質による腐食や酸化からチタン基板を保護します。多層転移システムは、基板-の熱膨張と組成の勾配を管理することにより、温度サイクル剥離を回避します。適切に構築された遷移層は、陽極を 10,000+ 時間安定に保ちますが、遷移層を持たない場合は 2,000 ~ 3,000 時間持続します。
3. PEM システムのチタン陽極の性能に表面粗さが重要なのはなぜですか?
制御された表面粗さにより、チタン基材-の触媒層接触面積が向上し、界面電気抵抗が低下し、密着性が向上します。 0.8-2.5 マイクロメートルの算術平均粗さ (Ra) 値は、気泡を捕捉したり大きなねじれを生じさせたりすることなく、接触や機械的噛み合いに最適です。指向性パターンを備えた設計された表面テクスチャは、酸素気泡の発生を活性位置から遠ざけることもでき、カバレッジに関連した電圧損失を低減します。テクスチャード加工された表面と遷移層により接触抵抗が 10 mΩ・cm² 未満に低減され、PEM 電解槽の効率損失が低減されます。
高度なチタン陽極技術を使用して PEM システムの電圧損失を削減する準備はできていますか?
NAVI チタンは最先端の-プラチナ/イリジウム- コーティングを実現チタン陽極PEM 水電解用途で最大の効率を実現するように特別に設計されたソリューション。当社独自のインターフェースエンジニアリング技術により、従来の設計と比較して貴金属の使用量が 30 ~ 60% 削減され、同時に 10,000+ 時間の連続動作にわたって優れたパフォーマンスが維持されます。 0.05 ~ 0.5 mg/cm² で調整可能な Pt/Ir コーティングと高度な勾配遷移層を備えた NAVI チタン アノードは、電圧損失を最小限に抑え、エネルギー効率を最高にするためにシステムを最適化します。
大学レベルの研究能力と実証済みの量産専門知識を組み合わせた、信頼できるチタン陽極サプライヤーと提携します。{0}} NAVI Titanium Metal Technology Co., Ltd は、世界中の電解槽メーカーおよび水素製造施設と直接連携して、運用コストを削減し、システムの信頼性を向上させるカスタマイズされたアノード ソリューションを提供しています。
今すぐ当社のテクニカル セールス チームにお問い合わせいただき、お客様の特定の PEM 電解槽要件についてご相談ください。また、当社の第 4{0}} 世代低貴金属複合コーティングがどのようにシステム パフォーマンスを向上させることができるかについてご確認ください。{0}{1}までメールでお問い合わせくださいsales@navititanium.com技術仕様、パフォーマンスデータ、プロジェクトの見積もりについては、こちらをご覧ください。
参考文献
1. Carmo, M.、Fritz, DL、Mergel, J.、および Stolten, D. (2013)。 「PEM水の電気分解に関する包括的なレビュー」国際水素エネルギージャーナル、第 38 巻、第 12 号、pp. 4901-4934.
2. Bernt, M.、Siebel, A.、Gastiger, HA (2018)。 「白金族金属の添加量が少ない PEM 水電解装置における電圧損失の分析」 Journal of The Electrochemical Society、第 165 巻、第 5 号、F305-F314 ページ。
3. Ayers, KE、Renner, JN、Danilovic, N.、Wang, JX、Zhang, Y.、Maric, R.、および Yu, H. (2016)。 「陽子交換膜電解槽に極低白金族金属触媒を導入する経路-」今日の触媒、第 262 巻、pp. 121-132.
4. Mo、J.、Kang、Z.、Yang、G.、Retterer、ST、Cullen、DA、Toops、TJ、Green Jr.、JB、および Zhang、会計年度 (2016)。 「水の分解による高効率の水素生成のための薄い液体/ガス拡散層。」応用エネルギー、第 177 巻、pp. 817-822.
5. Hegge, F.、Moroni, R.、Trinke, P.、Bensmann, B.、Hanke-Rauschenbach, R.、Thiele, S.、および Vierrath, S. (2020)。 「陽子交換膜電気分解性能の三次元微細構造-分解モデリング」。 Journal of Power Sources、第 465 巻、記事 228269。
6. Schuler, T.、Ciccone, JM、Krentscher, B.、Marone, F.、Peter, C.、Schmidt, TJ、および Boillat, P. (2019)。 「高分子電解質水電気分解のための階層構造多孔質輸送層」 Advanced Energy Materials、第 10 巻、第 2 号、記事 1903216。