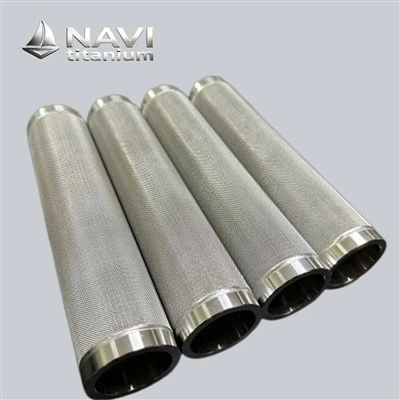
陽子交換膜 (PEM) 電気分解によるグリーン水素の製造は、世界中でカーボン ニュートラルの目標を達成するための基礎技術となっています。すべての PEM 電解槽システムの中心には、性能と経済性の両方を決定する重要なコンポーネントがあります。チタン陽極。この高度な電極コンポーネントは、酸性環境、高電圧、連続動作サイクルなどの極端な条件下で動作するため、-長期的な成功には材料の選択と設計の最適化が不可欠です。-
チタン陽極の選択、製造、最適化の方法を理解すると、PEM 電解槽プロジェクトの総所有コストに劇的な影響を与える可能性があります。この包括的なガイドでは、製造業者や水素プロジェクト開発者が優れた性能基準を維持しながら投資を最大化できるようにする技術的基盤、選択基準、コスト削減戦略について説明します。

MMOチタンアノード
1.仕様
一般的な形状: プレート、ロッド、メッシュ、チューブまたはカスタマイズ
コーティング: IrO2-Ta2O5、Ru-Ir、Pt、またはカスタマイズの古典的な処方
電気化学反応:酸素・塩素・水素発生反応
内部コード: NAVI-1-001
ブランド: ナビチタン®
基本材質:純チタンGr1
ナビの先端分野:PEM、PCB、廃水処理など
2.購入ガイド
(1)プロセス
ナビチタン(2008年以降)はお客様の設計図に応じて加工可能です
(2)無料サンプル
ナビチタンは一般仕様の無償サンプルを提供しております
(3)技術サポート
プロフェッショナルな 1 対 1 のサービス、デザインは無料、お気軽にお問い合わせください
PEM 電解槽用途に適切なチタン陽極を選択するにはどうすればよいですか?
PEM 水電解システムに適切なチタン陽極を選択するには、特定の動作パラメータと性能目標を完全に理解する必要があります。選択プロセスは、単に触媒コーティングを施したチタン基材を選択するだけではなく、-水素生成効率、システムの寿命、運用の経済性に直接影響を与える複数の技術的要素の評価が含まれます。
PEM 電解槽は、アノード材料に極度の負担をかけます。アノードでの酸素発生プロセスは、水素電極と比較して 1.8 V を超える電位を持つ酸性の酸化環境を提供します。従来の電極材料のほとんどはこの環境ではすぐに劣化するため、貴金属コーティングを施したチタン基板が業界標準です。アプリケーションのニーズを評価する際には、システムの電流密度目標を考慮してください。商用システムは通常 1 ~ 3 A/cm2 で動作しますが、一部の先進的な設計では 4 A/cm2 を超えます。電流密度が高くなると、より優れた物質移動を備えたより強力な触媒層が必要になります。産業規模の水素製造プラントは 60,000 時間以上連続運転する必要があり、耐久性とコーティング密着性の高いチタン アノードが必要です。{10}

基板構造と多孔性設計の評価

チタン基板の設計は、PEM 電解槽が気泡の生成、物質移動、膜電極の電流分布をどの程度適切に管理するかに影響します。高密度のチタンプレートは物質移動と気泡の蓄積を制限し、初期のシステムの活性表面積を減少させ、セル電圧を増加させます。最新のチタンアノードは、多孔質輸送層 (PTL) を使用して、導電性を維持しながら酸素の泡を 3 次元で排出します。細孔サイズの分布、屈曲率、空隙率は、構造の完全性-輸送効率のトレードオフ-に影響を与えます。高度な勾配気孔率設計は、膜界面近くのより小さな形状から流れ場に向かってより大きな気孔へ移行することにより、触媒接触と気泡除去を最適化します。チタンアノードプロバイダーを選択する際には、スタック設計と動作圧力環境に応じた基板形成技術とカスタマイズ可能な多孔性プロファイルについて問い合わせてください。
アノード システムの電気化学的活性、安定性、コストは、チタン基板上の貴金属触媒コーティングに依存します。酸化イリジウム (IrO2) は、酸性酸化設定における安定性と強力な酸素発生活性のため、PEM アノード用の触媒として選ばれています。 2{{3}3 mg/cm2 の添加量を持つ厚い純粋イリジウムコーティングなどの従来のコーティング方法は、大規模な水素生成には高価すぎました。-最新のコーティングでは、タンタル、スズ、またはルテニウムとの混合金属酸化物組成物を使用して、イリジウムの寿命を延ばし、触媒性能を維持しながら貴金属の消費を最小限に抑えています。過電圧損失を最小限に抑えるために、高性能アプリケーションには 1.0 ~ 1.5 mg/cm² の触媒負荷が必要になる場合がありますが、適切な熱管理を備えた中程度の電流密度は、0.3 ~ 0.5 mg/cm² という低い負荷でも適切に機能する可能性があります。 NAVI Titanium のような先進的なプロバイダーは、触媒への投資と運用ニーズのバランスをとるために、カスタマイズ可能なプラチナ/イリジウム コーティング (0.05 ~ 0.5 mg/cm²) を提供しています。

PEM 電解性能に関するチタン陽極材料の選択基準
PEM 電解槽システムの動作寿命全体にわたる性能の軌跡は、チタン陽極アセンブリの材料特性と工学的特性に大きく依存します。主要な選択基準を理解すると、初期投資と長期的なパフォーマンスの安定性およびメンテナンス要件のバランスを考慮した情報に基づいた意思決定が可能になります。{1}{2}
基板の純度および微細構造特性

その後のすべてのコーティング技術と電気化学的性能は、チタン基材の品質に依存します。 PEM 用途には、市販の純チタン グレード (グレード 1 またはグレード 2) の耐食性、成形性、導電性が必要です。チタンの粒径、組織、表面酸化層の特徴は、熱サイクル中の機械的完全性と触媒コーティングの密着性に影響を与えます。より微細な粒子構造を持つチタン基板は、酸性 PEM 環境での応力腐食割れに耐性があり、寸法安定性が優れています。先進的なベンダーは、化学エッチング、プラズマ洗浄、中間層堆積などの多段階の表面処理プロセスを使用して、コーティング塗布前の結合を最適化しています。{6}チタン基板と活性触媒層の間に TiN や Ta2O5 などの遷移層を追加すると、接着力が強化され、電池電圧の上昇につながる可能性のある不動態化が防止されます。
厳しい動作環境下での触媒コーティングの構造的および電気化学的安定性が、連続 PEM 動作におけるチタンアノードの寿命を決定します。複数の故障モードがコーティングの耐久性に影響を与えます。材料の選択とプロセス管理が重要です。貴金属触媒の主な分解プロセスは、高い陽極電位でイリジウムが酸性電解液に溶解することです。高温および電流密度では溶解が増加するため、コーティングの組成と微細構造は寿命にとって非常に重要です。頻繁な起動-サイクルや高速な負荷変動があるシステムでは、チタン基板と酸化物コーティング層の間の熱膨張の不一致による機械的剥離も故障シナリオの 1 つです。高品質- チタン陽極 熱膨張係数と一致する勾配遷移層があり、界面張力が減少します。サプライヤーの評価中に、実際の動作設定での加速寿命試験データを要求します。温度上昇時の開回路電位と動作電位の間の電圧サイクルにより、コーティングの堅牢性に関する有用な洞察が得られます。高品質のチタン陽極は、電圧劣化が少なく (1000 時間あたり 50 ~ 100 μV)、10,{5} 時間性能を維持できます。

物質輸送最適化のためのインターフェースエンジニアリング

チタン アノード-膜電極接合体 (MEA) の相互作用によって、PEM 電解槽システムの効率と消費電力が決まります。界面設計では、アノードとプロトン交換膜の間の触媒接触を最大化し、反応部位から酸素気泡を迅速に除去し、低い電気接触抵抗を維持し、差圧下での膜の変形を防ぐための機械的サポートを提供する必要があります。膜に面するチタンアノードの表面形状は、これらの性能変数に大きく影響します。ナノ-スケールの表面テクスチャリングと調整された粗さプロファイルにより、電気化学反応表面積が増加し、気泡の核形成と分離が促進されます。表面の親水性は、濡れ挙動と気泡の付着に影響を与えます。適切な親水性を備えた表面は、気泡の素早い剥離を促進し、気泡の被覆を最小限に抑えて活性領域を覆い、質量の移動を制限します。先進的なチタンアノード上のマイクロ-チャネルまたは構造化された疎水性-親水性ドメインは、気泡を排気経路に導き、活性反応ゾーンでの気泡の滞留を減らします。
PEM システムのチタン陽極製造プロセスとコスト管理戦略
PEM 電解による大規模な水素製造の経済的実行可能性は、性能基準を維持しながら資本コストを削減できるかどうかに大きく依存します。{0}チタン陽極の製造プロセスとコスト最適化戦略は、特に水素生産がメガワットからギガワットの容量設備にスケールアップする場合に、プロジェクトの経済性を改善するための主要な手段となります。
-チタン基板の貴金属触媒の製造において、コーティングの品質、貴金属の利用効率、生産の拡張性の間のトレードオフが大幅に変化しました。最も一般的な熱破壊方法は、金属塩を含む前駆体溶液をチタン基板上に塗装またはスプレーし、それらを焼成して金属酸化物層を形成することです。このシンプルで拡張性の高いアプローチでは、目標の充填量を得るために多数の塗布サイクルが必要であり、オーバースプレーやコーティングの不均一性により貴金属の利用効率が損なわれる可能性があります。-スパッタリングと電子ビーム蒸着はコーティングの均一性、密度、貴金属の利用率を高めますが、装置のコストと生産スループットによってその用途が制限されます。新しいプロセスであるマルチ アーク イオン プレーティングは、多孔質表面上で優れた段差被覆性を備えた厚くて密着性の高いコーティングを生成します。-超音波コーティング技術は、薄く均質な触媒コーティングと貴金属の使用率が 85-90% (スプレー法では 60~70%) であるため、人気があります。 NAVI Titanium が開発した超音波コーティングとマルチアーク複合技術は、触媒の負荷分布を完璧に管理し、貴金属の使用量を 30 ~ 60% 最小限に抑えます。

パフォーマンスを損なうことなく貴金属の装填を最適化

イリジウム触媒は、チタンアノード製造において最も高価なコンポーネントの 1 つであり、製造コストのほとんどを占めます。コスト削減は、電気化学的性能を維持しながら貴金属の使用量を減らすことで最もよく達成されます。最適化には、触媒の充填量、利用効率、電気化学活性の関係を理解する必要があります。酸素発生プロセスには、表面に隣接する触媒材料のみが含まれます。-高負荷で厚い触媒コーティングを施しても性能は向上しません。厚いコーティングに深く埋め込まれた触媒は材料を無駄にし、電気化学的に分離されます。最新のコーティング トポロジは、高い表面積の形状を使用して触媒の分散を最適化し、貴金属の消費量を削減します。{6}多孔性が制御されたナノ構造の触媒フィルムは、貴金属質量当たりの活性表面積をより多く露出し、より低い負荷での性能の向上を可能にします。戦略的な合金化または混合酸化物の配合により、比活性と安定性が向上し、純粋なイリジウムの需要が減少する可能性があります。一部の新しい配合物は、貴金属の利用を拡大し、より安価な触媒成分またはサポート成分を使用して活性を高めます。
チタンアノードの経済性を考慮するには、購入価格だけでなく、システムの耐用年数全体にわたる性能、劣化、運用上の影響を考慮したライフサイクルコスト分析が必要です。耐久性が低く、低コストのアノードは早期に交換する必要がある場合があり、その結果、直接交換の材料費が発生し、スタックの分解と再組み立てに多大なダウンタイムと人件費が発生します。安定性が向上し、動作寿命が延長されたプレミアムチタンアノードは、より多くの水素製造時間にわたって初期コストを分散し、より高い先行投資でキログラムあたりの水素製造コストを削減できる可能性があります。寿命コストを比較するときは、アノード電圧効率を考慮してください。-セル電圧のばらつきが小さい場合でも、数千時間の動作時間にわたってかなりのエネルギー使用量が発生する可能性があります。大規模な動作では、過電圧が 50 mV 低いアノードを使用することで、消費電力を 2~3% 節約できる可能性があります。メンテナンスの頻度と交換の容易さは、全体的な所有コストに影響します。工具やトレーニングなしで交換できるチタン陽極は、メンテナンスコストと生産のダウンタイムを節約します。

チタン陽極基板の設計が PEM 電解槽の効率に与える影響
{0}触媒コーティングだけでなく-チタン アノード基板の構造設計は、PEM 電解槽システムの効率、消費電力、動作特性に大きな影響を与えます。基板設計パラメータは、スタックの性能プロファイル全体に波及する形で、輸送現象、電気的特性、機械的動作に影響を与えます。
多孔質トランスポート層のアーキテクチャとトランスポート現象

モダンなチタンアノード多孔質輸送層 (PTL) の設計により、水が反応サイトに侵入し、生成された酸素が活性表面から出る方法が変わります。三次元細孔ネットワークは、電子を伝導し、液体の水を触媒界面に運び、ガス状の酸素の泡を迅速に除去する必要があり、それぞれが多様で、時には矛盾する細孔構造を必要とします。細孔が小さいと毛細管圧が増加して水の浸透が促進され、固相接触点を通るより曲がりくねった電気伝導経路が形成されます。一方、細孔が大きいと、より低い抵抗のガス除去が促進されますが、触媒表面から水が失われる可能性があります。-最適な細孔設計は、多峰性の細孔サイズ分布または勾配気孔率プロファイルを使用してこれらの基準のバランスをとります。膜界面の段階的な多孔性が触媒接触と毛細管水の供給を最大化し、流れ場に向かう大きな穴が効果的なガス排出チャネルを提供します。多孔質チタン層を薄くすると電気抵抗と酸素気泡の排出距離が低くなりますが、機械的強度と電流分布の均一性に影響を与える可能性があります。高度な基板設計により、電流密度と機械的負荷に合わせて厚さが最適化されます。
PEM 電解槽の性能を強化し、局所的な劣化を軽減するには、膜電極アセンブリの電流が一定でなければなりません。チタンアノード基板の導電率と形状により、外部接続からアクティブ領域への電流分布が決まります。 - 多孔質チタンの面内電気抵抗は電流集中効果を引き起こす可能性があり、電気接続に近い部分は電流密度が高く、他の部分は十分に使用されていません。不均一な負荷により、ホットスポットが発生し、高電流領域でのコーティングの破壊が発生し、膜と触媒の使用率が低下します。-多孔質構造内の固体チタンネットワーク接続を最適化することにより、電流分布を改善します。

電流分布の均一性と電気的特性

配位数が高い(チタン粒子の接触部位が多い)と電気抵抗は最小限に抑えられますが、多孔性と物質移動は減少します。一部の先進的なシステムでは、構造勾配を採用して主要な電気接続から離れたチタン密度を高め、電流経路の累積抵抗を補償し、均一な分布を改善しています。電気接触品質の表面処理により、アノードとバイポーラ プレートまたは集電体間の面内電気抵抗が低減され、効率に影響を及ぼします。接触圧力の最適化により、多孔質構造や膜コンポーネントに損傷を与えることなく、電気接触抵抗が最小限に抑えられます。
チタン アノード基板の機械的設計と品質は、スタックの組み立て、シーリング、長期的な寸法安定性に影響します。-多孔質チタン構造は、電気的接触や漏れ経路に影響を与える可能性のある永久変形を起こすことなく、スタックアセンブリの圧縮応力や動作圧力差に耐えるのに十分な強度がなければなりません。相対密度、気孔率、構造、および製造の焼結または結合手順は、多孔質チタンの弾性率と圧縮強度に影響を与えます。設計基準における輸送品質には、強力な強度マージンと高い気孔率が必要です。チタンアノードの表面の平坦度と寸法公差は、アセンブリの品質と接触抵抗の均一性に影響します。厚さまたは反りの変化により、アクティブ領域全体に不均一な圧縮分布が生じ、電気的接触不良や過度の機械的ストレスが発生する可能性があります。制御された焼結や後処理表面研磨などの精密製造技術により、正確な寸法制御が可能になります。-起動-サイクルや負荷変動によって温度変動が繰り返されると、チタンアノードと隣接するスタックコンポーネントの間の熱膨張率の不一致により、界面応力やシールの劣化、または機械的故障が発生する可能性があります。

材料の選択からライフサイクルコスト削減までの完全なチタン陽極ソリューション
PEM 電解槽の経済性を最適化するには、チタン陽極材料の選択、製造プロセス、システム設計、運用管理を一貫した戦略に結び付ける統合的な考え方が必要です。個々の要素を断片的に最適化すると、原材料から製品寿命の検討に至るまでのバリュー チェーン全体に取り組む総合的なアプローチから生まれる相乗効果の機会を逃してしまうことがよくあります。--

PEM 電解槽アプリケーションのニーズと限界を理解することが開発への第一歩ですチタン陽極ソリューション。そこから、適切な材料仕様と製造方法が決定されます。この統合技術では、基板の構造上の選択が適切なコーティング技術にどのような影響を与えるか、コーティング組成が基板の表面処理、スタック設計パラメータ、および動作環境にどのような影響を与えるかを分析します。ソリューション スタック-基板形成、表面処理、コーティング塗布、電気化学試験-全体にわたる技術的な深度を備えたプロバイダーと連携することで、より適切な最適化が可能になります。 1 つの製造方法または技術しか持たないサプライヤーは、ソリューションを設計するのではなく、通常のプロセスをアプリケーションに適応させることで、満足のいかないトレードオフを強いられる可能性があります。 NAVI Titanium は、大学の研究室や燃料電池スタック メーカーと協力して、実際の性能フィードバックと変化する顧客のニーズに基づいてコーティングと基板の設計を繰り返しています。{7}}この共同戦略により、ラボのアイデアから本番環境に対応したテクノロジーへの移行が加速され、理論的なパフォーマンス測定ではなく実際的な問題に対処できます。{9}}
チタン陽極サプライヤーの品質管理方法と技術スキルによって、その信頼性と性能の一貫性が決まります。強力な品質保証フレームワーク、透明性のある製造プロセス、継続的な改善を備えたサプライヤーと提携することで、リスクが最小限に抑えられ、プロトタイプから生産レベルまで自信を持ってスケールアップできます。-品質保証には、原材料の認証とトレーサビリティ、基材の成形とコーティングの塗布全体にわたる重要なパラメータの工程内モニタリング、物理的および電気化学的性能に関する最終製品のテストが含まれる必要があります。-

サプライヤーのパートナーシップと品質保証の枠組み

統計的プロセス管理、検査プロセス、合格基準などの品質管理に関する書類を要求します。電気化学試験は、アノードの品質を検証し、バッチ間または設計反復間の有意義な比較を可能にするため、主要なサプライヤー認定基準です。アノードを極端な環境(高温、電圧サイクル、高電流密度)にさらす加速寿命試験技術により、長期耐久性が明らかになり、現場での導入前に考えられる故障メカニズムを発見するのに役立ちます。-新しい電解槽の設計を開発したり、生産を拡大したりする組織は、アプリケーション エンジニアリング、故障解析、共同開発など、製品供給を超えた技術サポートから恩恵を受けることができます。
高品質のチタン陽極への投資収益率を最適化するには、劣化を最小限に抑え、システムの寿命全体にわたり性能を維持する操作技術が必要です。{0}材料と製造品質によって耐久性の可能性が決まりますが、運用管理技術はそれがどの程度実現されるかに影響します。スタート-ストップサイクルは、アノード分極と開回路状態の間の移行により触媒の破壊とコーティング応力が加速されるため、チタンアノードの寿命にとって最悪の動作パターンの1つです。動作スケジュールを最適化するか、制御されたシャットダウンおよび再起動技術を使用して電圧逸脱を防止すると、アノードの寿命が向上する可能性があります。動作温度が高くなると反応速度が向上し、必要な電圧が低くなりますが、触媒の溶解やその他の劣化プロセスが増加します。効率の向上と劣化の促進のバランスを取る適切な温度設定値を決定するには、システム固有の検討が必要です。-水質管理は、チタン陽極の寿命に影響を与えるもう 1 つの重要な運用面です。供給水中のイオン性不純物または有機化合物は、触媒部位を損傷したり、コーティングの破壊を早めたりする可能性があります。適切な水の濾過とモニタリングにより、アノードへの投資を節約できます。電気化学的インピーダンス分光法や電圧劣化の傾向により、陽極の交換が必要な重大な故障になる前に異常が検出されることがよくあります。

結論
選択して実装するには、材料科学、電気化学、製造、およびシステム工学が必要ですチタン陽極PEM電解槽システム向けのソリューション。水素製造プラントの設備投資と運用パフォーマンスは、基板の設計、触媒コーティング組成、製造手順、サプライヤーとのパートナーシップによって異なります。水素経済がニッチな用途から主流のエネルギーインフラに進化するにつれて、PEM 電解の経済的実行可能性は、貴金属の消費量を削減し、動作寿命を延長し、総所有コストを最適化する技術にかかっています。
チタンアノード技術は、重貴金属コーティングを施した厚板から、最適化されたナノスケール触媒層を備えた多孔質設計へと進歩しました。大手メーカーの最新ソリューションは、貴金属の負荷を 30 ~ 60% 最小限に抑え、パフォーマンスと寿命を向上させます。この進歩により、電解槽スタックの資本コストが削減され、グリーン水素の競争力が高まります。
基材の形状、コーティングの塗布、触媒組成の進歩により、性能と費用対効果が向上します。{0}コンピューターによるモデリング、特性評価の改善、およびテストの高速化により、開発サイクルが短縮され、研究室での発見が商品化されます。今日の PEM 電解槽の投資家は、技術的な専門知識と、次世代の性能を向上させるための継続的なイノベーションと共同研究への取り組みを備えたチタン陽極プロバイダーを選択する必要があります。-
よくある質問
Q1: PEM 電解装置にとってチタン陽極が重要なのはなぜですか?
+
-
A: PEM(陽子交換膜)水電解装置は、極度の酸性環境、高い作動電位、長期の電気化学的条件に耐えるためにチタン陽極を必要とします。{0}}チタンは他の基板材料よりも優れた耐食性、機械的安定性、MEA 適合性を備えており、長期間にわたる持続的な水素生成を保証します。
Q2: NAVI Titanium はどのように PEM 電解槽システムのコストを削減しますか?
+
-
A: NAVI Titanium は、プラチナ/イリジウム コーティングと貴金属の使用を最適化し、PEM 電解槽の費用を削減します。白金/イリジウムでコーティングされたチタンアノードは、Pt/Ir 添加量を調整可能 (0.05 ~ 0.5 mg/cm2) で、標準的な方法と比較して貴金属添加量を 30 ~ 60% 下げることができます。これらの革新により、コーティングの耐久性と密着性が向上することで、電極コストが削減され、PEM の動作安定性が維持されます。
Q3: NAVI チタン陽極が大規模な PEM 水素製造プロジェクトに適している理由は何ですか?{1}}
+
-
A: NAVI チタン アノードは、産業用 PEM 水電解スタックおよび膜電極接合システム用に開発されました。 NAVI Titanium は、高度なコーティング技術、傾斜遷移層エンジニアリング、最適化されたチタン基板アーキテクチャにより、10,000 時間以上の連続 PEM 動作が可能であり、あらゆる出力規模の水素プロジェクトに適しています。
NAVI Titanium の高度なチタン陽極ソリューションを始めてみましょう
ナビチタンメタルテクノロジー株式会社は、業界のリーディングカンパニーです。チタン陽極PEM 電解槽用途向けの第 4 世代低貴金属複合コーティング技術の最前線にあるサプライヤーです。{0}{1}当社のプラチナ/イリジウム-コーティングされたチタン陽極は、従来の代替品と比較して貴金属の使用量を 30- 削減し、業界をリードするパフォーマンスを提供します。これにより、耐久性や効率を損なうことなくシステムのコストを大幅に削減できます。{4}特定の動作条件に合わせて 0.05 ~ 0.5 mg/cm2 の範囲で調整可能な Pt/Ir コーティング構成と、10,000 時間を超える連続 PEM 動作で実証された一貫したパフォーマンスを備えた NAVI Titanium は、水素製造プロジェクトが求める高度なソリューションを提供します。当社の共同アプローチは、最先端の大学研究と、世界中の燃料電池スタック顧客とのパートナーシップを通じて得られた実践的な製造専門知識を組み合わせたものです。
貴金属コストを削減しながら、PEM 電解槽のパフォーマンスを最適化する準備はできていますか?今すぐ当社の技術チームに連絡して、特定のアプリケーション要件について話し合い、NAVI Titanium の高度なチタン アノード ソリューションがプロジェクトの経済性をどのように向上させるかを確認してください。弊社の営業チームまでお問い合わせください。sales@navititanium.com技術的な相談、製品仕様、カスタマイズされたソリューションの開発について。
参考文献
1 .カルモ、M. 他「PEM 水の電気分解に関する包括的なレビュー」水素エネルギー国際ジャーナル、2013 年。
2. Bernt, M.、ジョージア州ガスタイガー「PEM 水電解装置用の触媒開発における現在の課題」。 Chemie Ingenieur Technik、2016 年。
3. Millet、P.、他。 「PEM 水電解装置: 電極触媒作用からスタック開発まで」水素エネルギー国際ジャーナル、2019 年。
4. スモリンカ、T.、他。 「PEM 電解システムのコスト削減の可能性。」水素・燃料電池技術研究センター / フラウンホーファー太陽エネルギーシステム研究所 (ISE)。
5. 国際エネルギー機関 (IEA)。 「グローバル水素レビュー」。
6. 米国エネルギー省 (DOE)。 「水素・燃料電池技術室:水の電気分解」