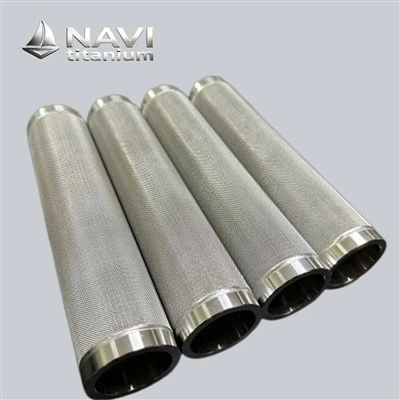
エンジニアや調達専門家が適切な電極ソリューションを探すとき、多くの場合、技術仕様の迷路をナビゲートすることになります。のチタン陽極棒現在、水処理プラントから工業用電気分解装置に至るまで、- の多くの電気化学システムの中心に立っています。しかし、実際のところ、高性能のロッドと、早期に故障したり、性能が不十分なロッドを分けるものは何でしょうか?{2}}
この記事では、チタン アノード ロッドの電気化学的性能を形成する中心的な要素を詳しく解説しており、次回購入する前に、より多くの情報に基づいた決定を下すのに役立ちます。
チタン陽極棒の電気化学的性能は何によって決まるのでしょうか?
チタン陽極棒の電気化学的性能は、相互接続された多くの部品が連携して動作する結果、単一の変数 - ではありません。ベースの種類、貴金属の被覆、動作電流密度、および環境はすべて、時間の経過とともにアノードがどの程度うまく機能するかに影響します。
基板品質の役割
チタン基板は電極を保持し、電気を通すのに役立ちます。 -高純度のチタン タイプ、特に Gr1 (TA1) と Gr2 (TA2) は、電気抵抗が低く、動的強度が高く、金属を分解するイオンに対する優れた耐性を備えています。ベースが損傷すると、直ちにコーティングが剥離し、不動態化が起こり、耐用年数が短くなります。
表面前処理とその影響
チタンの表面をコーティングできる状態にするのには多大な労力がかかります。これを行うには、酸エッチングとサンディングがよく使用されます。このステップで表面が微細に粗くなり、コーティングの密着性が向上します。最初に適切な準備作業を行わないと、最高の有価金属酸化物カバーはうまく貼りつきません。すぐに効果がなくなってしまいます。業界データは、一般的なアノード寿命の差の大部分が材料の準備の品質によるものであることを定期的に示しています。

チタンのグレードはチタン陽極ロッドの性能にどのような影響を与えますか?
すべてのチタンが同じというわけではありません。に選択されたグレードチタン陽極棒 導電性、耐食性、コーティング層との適合性に直接影響します。

Gr1 と Gr2: 購入者が知っておくべきこと
Gr1 (TA1) チタンは、格子間不純物が最も少ないため、商業的に純粋なグレードの中で最も柔らかく、最も展性が高いです。酸化条件下での防錆性が優れています。これは、アノードが塩分や酸を多く含む流体中で動作する場合に非常に重要です。 Gr2 (TA2) は機械的強度が若干高く、耐腐食性にも優れています。 Gr1 は過酷な媒体中で電気化学的に安定しているため、多くのメーカーがアノード用途の標準として Gr1 を選択しています。
なぜ合金の強度よりも工業純度が重要なのでしょうか?
電気化学に関して言えば、目標は構造耐力ではなく、安定した電子移動と陽極絶縁破壊に対する長期耐性です。{0}{1}さまざまな種類の合金チタンには、コーティングの付着を困難にし、表面の酸化層の作用を変化させる可能性のある余分な部品が含まれています。
一方、工業用純チタンは、適切にエッチングおよびコーティングすると、貴金属酸化物の堆積に最適な TiO2 の安定した不動態層を形成します。これが、mmo アノード (混合金属酸化物アノード) の設計で常に合金バージョンではなく純チタン基板を選択する理由です。
チタンアノードロッドコーティング組成物と電極活性
コーティングは電気化学的な魔法が起こる場所です。チタン表面に適用される貴金属酸化物の特定のブレンドにより、アノードの触媒活性、酸素または塩素発生の選択性、連続運転時の長期安定性が決まります。-
IrO₂-Ta₂O₅、Ru-Ir、Pt: いつどれを使用するか
古典的な IrO₂-Ta₂O₅ 配合は酸素発生反応に優れ、陽極摩耗に対して優れた耐性を示します。 Ru-Ir コーティングは、塩素発生過電圧が低いことで知られており、次亜塩素酸ナトリウム発生装置や塩素-アルカリ用途の主力製品です。プラチナ コーティングは優れた化学的不活性性を提供し、高純度または製薬グレードの電解環境で好まれます。-特定の電解質に対して間違ったコーティングを選択すると、アノード寿命が 40 ~ 60% 短縮されたり、電気化学的収率が大幅に低下したりする可能性があります。
勾配複合コーティング: 従来の層を一歩超えたもの
従来の単層コーティングでは、コーティング基材の界面に機械的応力が集中します。{{1}勾配複合コーティングは、基材と互換性のある内層から高活性の外側触媒表面に徐々に移行することでこの問題に対処します。-

このアーキテクチャは、界面応力を緩和し、微小亀裂の形成を軽減し、塩化物イオンの侵入を防ぎます。- 業界の 4 つの問題点が 1 回の設計進化で解決されます。電気化学工学グループが発表した研究では、傾斜構造電極が高電流密度-、連続動作条件下で測定可能なほど長い耐用年数を実証していることが確認されています。{2}
電流密度はチタン陽極棒の性能にどのような影響を与えますか?
電流密度は、チタンアノードロッドにとって最も重要な動作変数の 1 つです。定格電流密度範囲 - の外で動作すると、高すぎるか低すぎる - により、コーティングの劣化が促進され、システム全体の効率が低下します。

オペレーティングウィンドウとコーティングの摩耗率
A チタン陽極棒Ru-Ir コーティングを使用した場合、通常は 500 ~ 2000 A/m² の電流密度範囲内で最適に機能します。この範囲を超えると過剰な熱が発生し、コーティングの陽極溶解が増加し、局所的な不動態化が促進されます。電気化学的研究によると、定格電流密度の 150% で動作すると、アノードの寿命が半分以下に短縮される可能性があります。電流密度をコーティング仕様に適合させることはオプションではありません -。これは総所有コストの基本です。
セル電圧、エネルギー消費、生産性
セル電圧の低下は、製品単位あたりのエネルギー消費量の削減に直接関係します。 -最適化されたコーティング活性を備えた適切に設計されたチタン陽極棒は、セル抵抗を 0.02 Ω 以下に維持でき、大規模な設備では目に見えるエネルギーの節約につながります。-特に次亜塩素酸ナトリウムの生成の場合、単位エネルギー消費量を有効塩素 1kg あたり 3.2 ~ 3.8 kWh の範囲に制御することは、複数年のサービス サイクルにわたって具体的な運用上の利点が得られます。-。
チタン陽極ロッドの設計を動作条件に適合させるにはどうすればよいですか?
設計を実際の動作条件に合わせずにチタン陽極ロッドを選択することは、電気化学システムの調達において最も一般的でコストのかかる間違いの 1 つです。
電解質の化学と形状の選択
電解質組成 -、その pH、塩化物濃度、温度、有機汚染物質の存在 - によって、どのコーティング配合とベース形状が最も適切であるかが決まります。プレート-形のアノードは、大型のフラットセルアセンブリに適しています。ロッドとチューブの形状は、閉じ込められたリアクターまたはフロースルー リアクターの設計に役立ちます。{4}有機負荷が変動する廃水処理用途では、傾斜複合構造を備えた Ru-Ir コーティングされたロッドが、さまざまな動作条件に必要な弾力性を提供します。
カスタム設計: 図面から完成した電極まで
標準のカタログ寸法がすべてのシステムに完全に適合することはほとんどありません。大手チタン アノード サプライヤーは、顧客が提供した図面に基づいて、非標準のロッド直径、長さ、接続タイプ、コーティング仕様に対応した製造を提供しています。-この柔軟性により、システム統合コストが削減され、電極の形状により既存の反応器設置面積内の活性表面積が最大化されます。

カスタマイズにより、エンジニアは、希望の寿命と予算に基づいて、コーティングの厚さ - を通常 2 ~ 15 ミクロン - で指定することもできます。
結論
電気化学的性能チタン陽極棒基板の純度、前処理の品質、コーティングの化学反応、電流密度の管理、およびアプリケーション固有の設計の交差点から生まれます。{0}}それぞれの要素は他の要素を強化したり弱めたりします。購入者がこれらの接続を理解すると、自信を持って電極を選択でき、すぐに交換しなければならなくなったり、正しく機能しなくなったりする隠れたコストを回避できます。適切な陽極規格は、ゴミの処理、プールの消毒、産業における電気分解など、動作寿命全体にわたって重要です。
よくある質問
Q1: 連続運転におけるチタン陽極棒の標準的な耐用年数はどれくらいですか?
+
-
制御された動作条件下では、-適切な電流密度、互換性のある電解質、および適切な設置-Ru-Ir または IrO₂-Ta₂O₅ コーティングを施した高品質のチタン陽極棒-は、通常 5~10 年の耐用年数を達成します。勾配複合コーティング設計は、従来の単層電極と比較してこの範囲を拡大する傾向があります。-
Q2: 既存のシステムのグラファイトまたはステンレス鋼の陽極をチタン陽極棒に置き換えることはできますか?
+
-
はい、ほとんどの電気化学システムでは、チタン陽極棒をグラファイト、ステンレス鋼、または鉄陽極の代わりに使用できます。チタン-ベースの陽極を使用すると、耐腐食性が大幅に向上し、消費エネルギーが少なくなり、寿命が大幅に長くなります。これらは、グラファイトの分解に伴う粒子汚染や、鉄金属が陽極酸化条件にさらされたときに起こる急速な錆を取り除きます。
Q3: どのコーティング配合が自分の用途に適しているかをどうやって知ることができますか?
+
-
コーティングの選択は、対象となる電気化学反応と電解質環境によって異なります。 Ru-Ir コーティングは、次亜塩素酸ナトリウムの生成や塩素- アルカリ プロセスなどの塩素発生用途に適しています。 IrO₂-Ta₂O₅ コーティングは、水処理における酸素発生に適しています。プラチナ コーティングは、高純度または特殊な電解環境に適用されます。{6}} NAVI Titanium のエンジニアリング チームは、コーティングの化学的性質を動作条件に適合させるための無料のプロセス コンサルティングを提供します。
信頼できるチタン陽極ロッドのサプライヤーである NAVI Titanium - と提携してください
NAVI Titanium では、2008 年以来、精密な電気化学ソリューションを設計してきました。チタン陽極棒サプライヤーと同様に、当社は高純度 Gr1 チタン基板と高度な勾配複合コーティング技術を組み合わせて、単位エネルギー消費量を 10~25% 削減し、管理された条件下で 8~10 年の耐用年数を維持するアノードを提供します。当社のフルレンジの Ru-Ir、IrO₂-Ta₂O₅、および Pt- でコーティングされたアノードは、お客様の正確な図面と仕様に従って製造されています -。標準構成では無料サンプルが利用可能で、マンツーマンのエンジニアリング サポートは無料です。--
電気化学システムを最適化する準備はできていますか?今すぐ当社の技術チームにご連絡ください。sales@navititanium.comお客様のプロセスに適したソリューションを設計しましょう。
参考文献
1. トラサッティ、S. (1991)。セラミック酸化物の物理電気化学。エレクトロキミカ アクタ、36(2)、225–241。
2. コムニネリス、C.、ヴェルチェージ、GP (1991)。 DSA- タイプの酸素発生電極の特性評価: コーティングの選択。応用電気化学ジャーナル、21(4)、335–345。
3. チェン、G. (2004)。廃水処理における電気化学技術。分離精製技術、38(1)、11–41。
4. パニッツァ、M.、チェリソラ、G. (2009)。有機汚染物質の直接および媒介陽極酸化。 Chemical Reviews、109(12)、6541–6569。
5. ラッサリ、TAF、ブーツ、JFC、およびブルホエス、LOS (1999)。 IrO₂-ベースの電極での酸素発生反応のファラデーインピーダンス。応用電気化学ジャーナル、29(11)、1273–1279。
6. ビール、HB (1980)。金属陽極の発明と産業の発展。電気化学学会誌、127(8)、303C–307C。